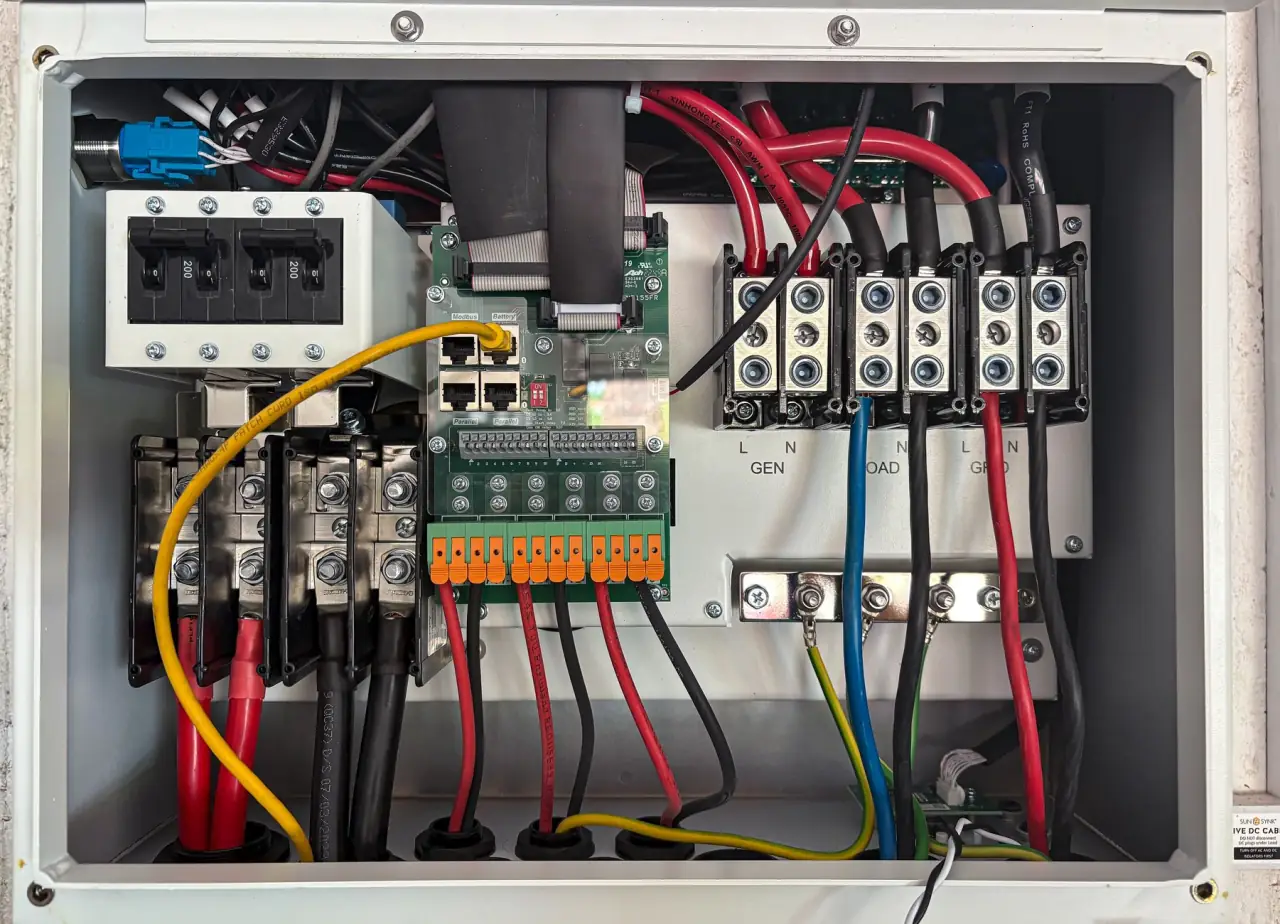
配电箱钣金加工工艺对电气成套设备防护等级的影响分析
在电气成套行业,防护等级(IP代码)是衡量设备适应环境能力的核心指标。很多项目在验收时发现,配电箱内部元件选型达标,但整机防护测试却屡屡失败——问题往往出在钣金加工环节。箱体缝隙、门板变形、密封条压缩量不足,这些看似微小的工艺偏差,直接决定了设备能否在粉尘、潮湿或户外环境中长期稳定运行。
防护等级失效的常见钣金诱因
IP防护等级由两位数字构成,第一位防尘、第二位防水。对于动力柜和户外型照明箱而言,钣金加工精度对第二位数字的影响尤为显著。常见失效模式包括:
- 门板与箱体间隙超差:折弯角度误差累积导致门缝不均,喷淋水直接侵入
- 密封条压缩量不足:门框平面度未达标,密封条局部悬空,失去回弹补偿
- 焊缝气孔与未熔透:焊接热输入控制不当,箱体角落出现渗漏通道
- 开孔边缘毛刺:电缆入口密封圈无法贴合,形成毛细渗水路径
这些问题在样品阶段常被忽略,批量生产时却集中暴露。一套电气成套设备的防护性能,从钣金下料那一刻就已经被锁定。
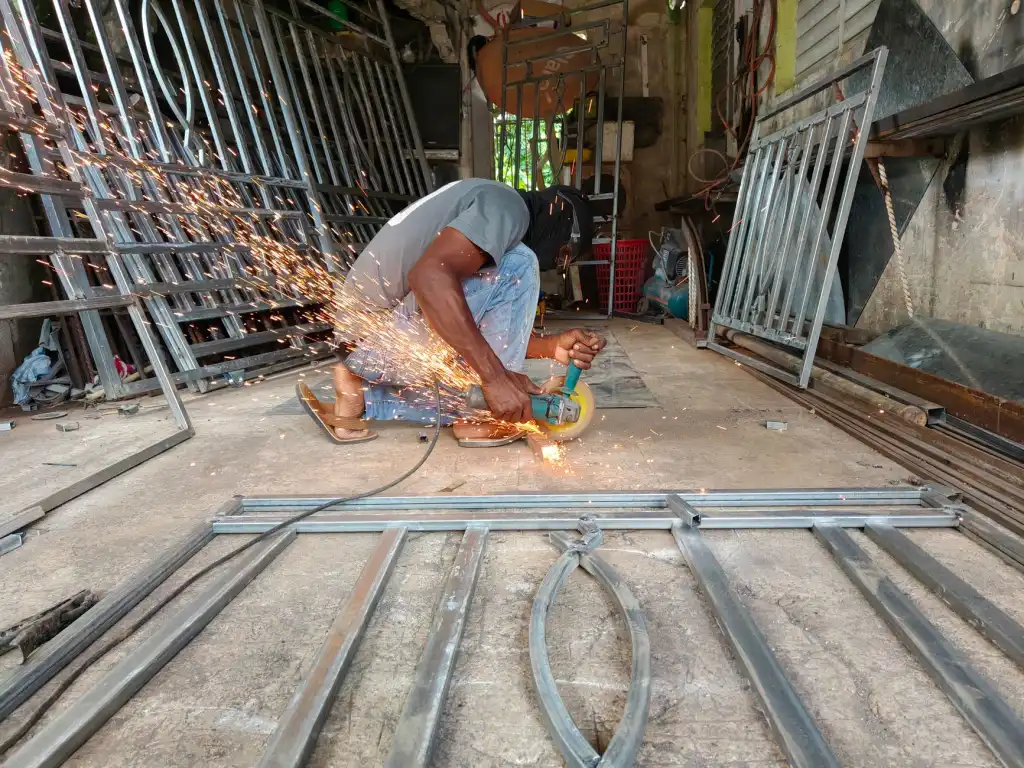
折弯与焊接:决定密封基准的两道工序
折弯工序的核心矛盾在于角度精度与回弹补偿。以2.0mm冷轧板为例,V槽宽度选择不当会导致折弯圆角半径波动,进而影响门框贴合面的一致性。行业实践中,采用数控折弯机配合激光角度测量仪,可将角度误差控制在±0.3°以内,门缝均匀性提升约40%。
焊接环节则需区分连续焊与断续焊的应用场景。对于IP54及以上的配电箱,箱体四角通常要求连续满焊,但热输入过大会引发薄板翘曲。有经验的工艺员会采用分段退焊法,配合铜制散热垫板,将变形量压到最低。焊后还需进行煤油渗透试验,确认无贯穿性缺陷。
密封结构设计的工艺落地
密封条选型与沟槽设计必须联动考虑。聚氨酯发泡密封条压缩永久变形率较低,适合频繁开启的门板;而硅胶密封条耐温范围更宽,适用于户外型照明箱。沟槽深度通常设计为密封条自由高度的70%-80%,确保关门后压缩量在25%-35%之间——这个区间既能保证密封,又不会因过度压缩导致门锁难以闭合。
从工艺控制到防护验证的闭环
要稳定达到目标防护等级,建议在钣金加工流程中嵌入三道验证节点:
- 首件尺寸全检:重点测量门框对角线偏差、平面度及折弯角度
- 焊后气密预检:采用压缩空气配合肥皂水,对焊缝进行快速排查
- 整机IP测试:依据GB/T 4208标准,进行防尘和防水试验,记录泄漏点位置并反馈至钣金工序
这种闭环管理能将防护等级的一次通过率从60%左右提升至90%以上。对于动力柜这类发热量较大的设备,还需兼顾散热开孔与防护的平衡——通常采用迷宫式通风结构,在保证空气流通的同时阻断水雾直入路径。
随着新能源、轨道交通和户外通信基站对电气成套设备的需求增长,防护等级要求正从IP54向IP65甚至IP66演进。这对钣金加工提出了更高要求:激光切割取代冲床以减少毛刺,机器人焊接保证一致性,在线视觉检测实时监控门缝均匀度。工艺升级不再是成本负担,而是获取高端订单的技术门槛。对于成套厂而言,与钣金供应商建立联合工艺评审机制,比单纯压低加工单价更能保障最终产品的防护可靠性。