动力柜与电气成套设备的钣金加工工艺对用电安全的影响
很多用电事故的根源,并不在元器件本身,而在于承载它们的金属壳体。配电箱、动力柜、照明箱等电气成套设备的钣金加工精度,直接决定了防护等级、接地连续性和散热能力能否达标。换句话说,钣金工艺是电气安全的"第一道防线",却常被采购方忽视。
一、板材选择与厚度:不是越厚越好
电气成套设备的箱体通常采用冷轧钢板、不锈钢或敷铝锌板。动力柜因承载大电流回路,柜体钢板厚度一般不低于2.0mm;而照明箱、终端配电箱多在1.2~1.5mm之间。厚度不足会导致柜体刚性差,运输或安装后变形,门板与框架缝隙超标,直接拉低IP防护等级。
但盲目加厚同样有问题——散热面积与重量失衡,安装维护困难。合理做法是根据短路电流产生的电动力和柜内元件重量做结构校核,而非凭经验拍板。
二、折弯精度与接地连续性
钣金折弯的角度误差若超过±0.5°,柜门与框架的搭接面就会接触不良。对于动力柜而言,门板通常兼作接地通路的一部分,接触电阻增大会导致故障电流无法可靠泄放,保护装置动作延迟。
- 折弯回弹控制:需根据板材批次实测屈服强度调整补偿角,不能一套模具用到底。
- 接地螺柱焊接:螺柱焊接比钻孔攻丝更能保证低电阻连接,焊接后应做扭矩测试。
- 门板跨接线:编织铜带或黄绿接地线的截面积须与主接地回路匹配,不可随意减配。
这些细节在配电箱和照明箱上同样适用,只是电流等级不同,容错空间更小。
三、表面处理与防护等级的真实关系
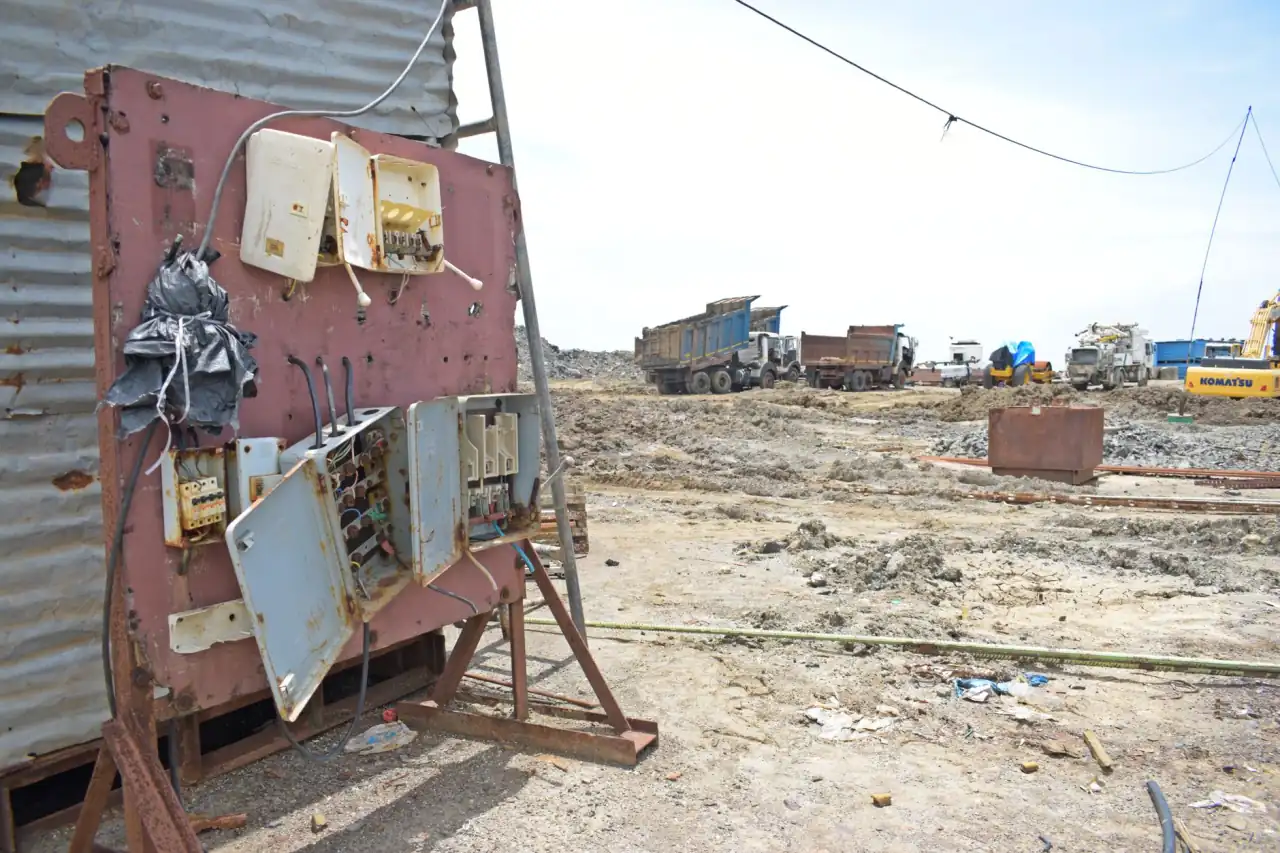
喷涂前处理不到位,磷化膜不均匀,粉末附着力下降,柜体在潮湿或腐蚀性环境中很快锈蚀。锈蚀一旦发生在接地搭接面或门锁机构上,安全隐患就从"外观问题"升级为"电气问题"。
实际项目中,不少电气成套设备标注IP54,但门缝密封条压缩量不足、出线孔未做封堵,实测连IP42都达不到。建议在出厂前用淋水试验和接地连续性测试双重验证,而不是只看型式试验报告。
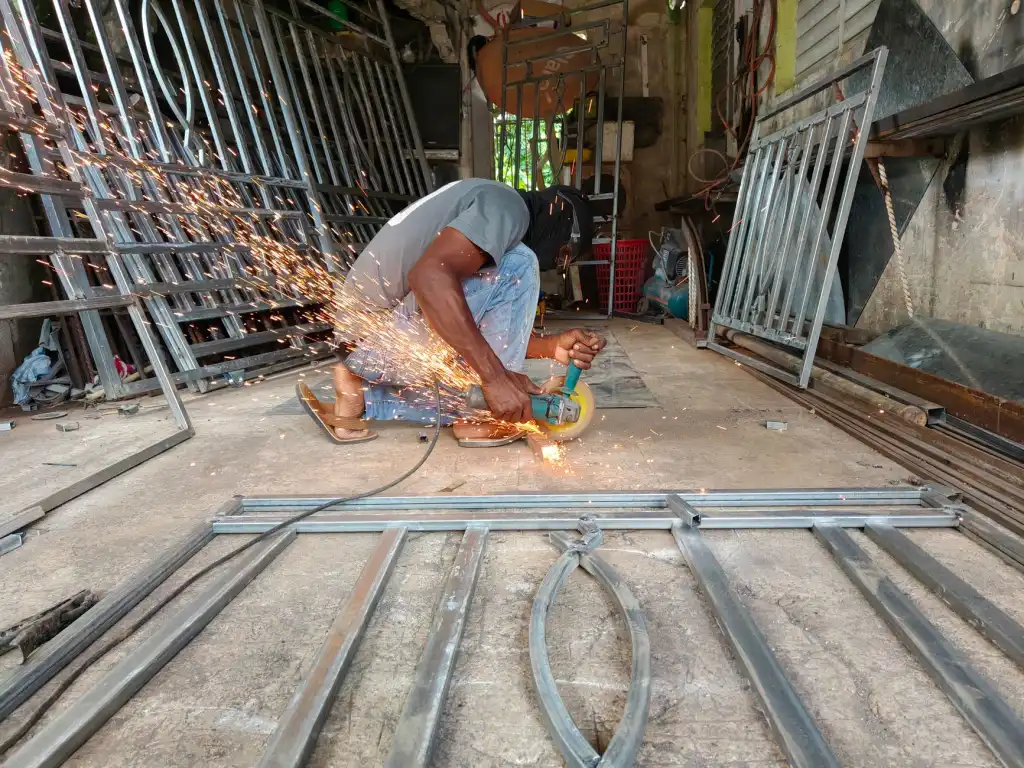
以某工业厂房动力柜改造为例:原柜体因折弯角度偏差,门板与框架间隙达3mm,粉尘侵入导致母排绝缘子表面爬电,多次跳闸。重新加工时严格控制折弯补偿并增加密封条压缩量,改造后连续运行12个月未再出现同类故障。
钣金加工不是电气设计的附属环节,而是用电安全的底层保障。从板材选型、折弯精度到表面处理和接地连续性,每一道工序都在暗中决定配电箱、动力柜、照明箱乃至整套电气成套设备的实际安全水平。采购时多问一句工艺参数,比事后整改划算得多。