电气成套设备中配电箱钣金加工与规范布线的技术要求
在电气成套领域,配电箱、动力柜与照明箱的质量差异,往往不在元器件品牌,而在于钣金加工精度与布线规范这两个"隐形战场"。一台柜体如果板材折弯公差超过0.5mm,后续门板闭合、密封条压紧都会连锁出问题;而布线若未按回路分层、未做线号管标识,现场调试时间可能翻倍。以下从加工与布线两个维度拆解关键控制点。
钣金加工:从板材到柜体的精度控制
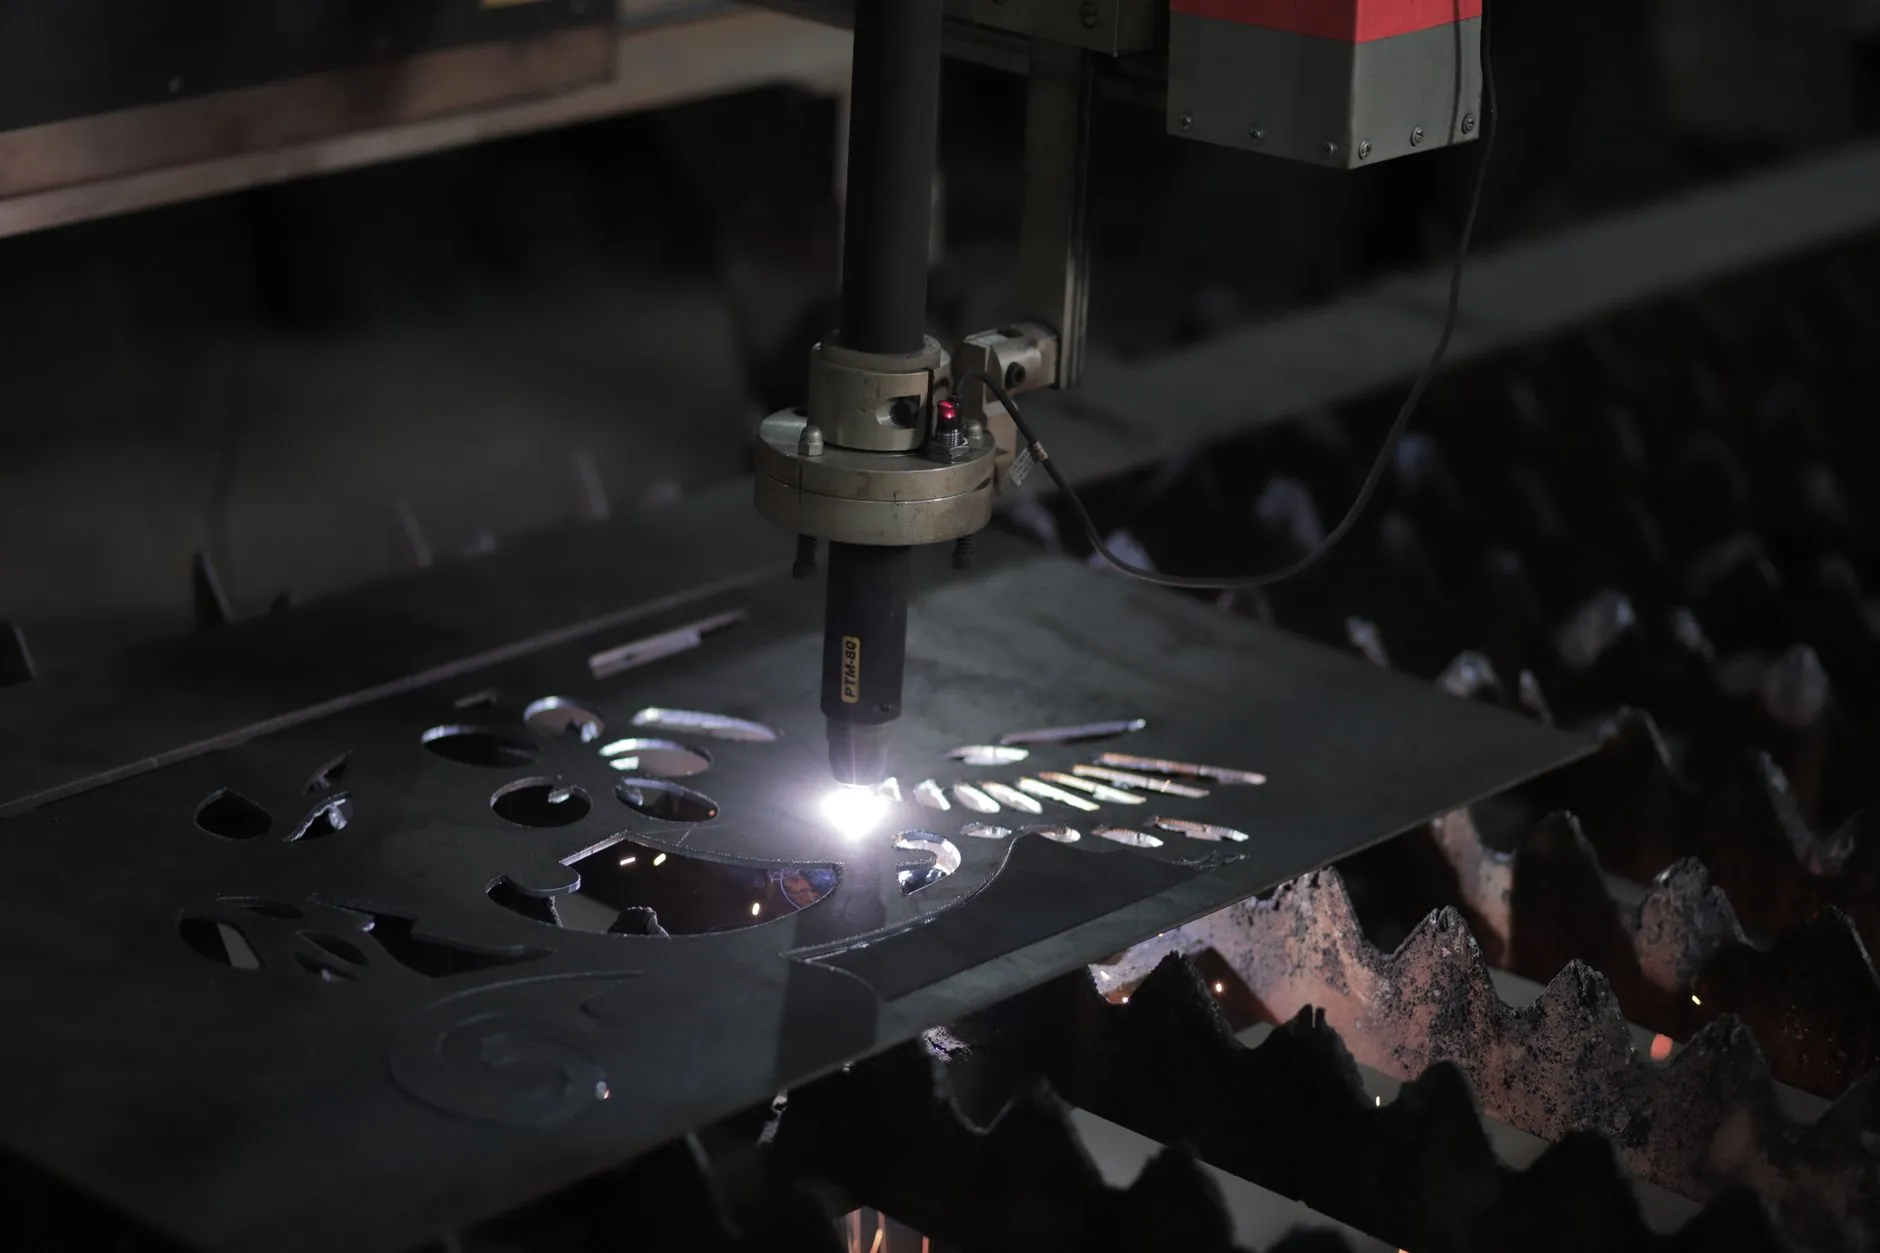
配电箱与动力柜的钣金加工通常遵循"激光切割→折弯→焊接→打磨→喷涂"的流程。其中折弯工序对精度影响最大。以2.0mm冷轧钢板为例,折弯半径应控制在板厚的1.0~1.2倍,否则折弯处易产生微裂纹,影响防护等级。对于防护要求达到IP54及以上的照明箱,门板与框体的配合间隙需控制在1.5mm以内,这要求折弯机的重复定位精度稳定在±0.1mm。
焊接环节则需注意:动力柜的骨架焊接应采用工装夹具固定,防止热变形导致对角线偏差超过2mm。焊后打磨不能过度,否则会削弱焊缝强度。喷涂前必须做磷化处理,否则在潮湿环境中涂层附着力下降,柜体锈蚀风险显著上升。
规范布线:让电气成套系统可维护
布线不是"把线接上"那么简单。电气成套设备的布线质量直接影响温升、绝缘寿命和故障排查效率。以下是几个可执行的规范要点:
- 分层布线:动力回路(如电机馈线)与控制回路(如PLC信号线)应分槽走线,间距不小于100mm,避免电磁干扰导致误动作。
- 线号管标识:每根导线两端必须套线号管,内容与原理图一致。线号管方向应统一朝上,方便阅读。
- 线束固定:使用尼龙扎带固定线束,扎带间距控制在150~200mm,转弯处加设固定点,防止导线因自重下垂接触发热元件。
- 接地连续性:配电箱门板必须用黄绿双色软线跨接至柜体接地排,截面积不小于4mm²,确保门板上的元件可靠接地。
值得注意的一个细节是:动力柜内主母排的相序排列应遵循"从上到下、从左到右"的A、B、C顺序,并用黄、绿、红三色热缩管标识。这不仅是规范要求,也能在并柜或扩容时避免相序接错。
一个典型的返工案例
某项目一台照明箱在出厂测试时发现漏电保护器频繁跳闸。排查后发现,布线时中性线与保护线在同一个线槽内未做隔离,且部分线号管脱落导致接线错误。返工耗时4小时,直接延误发货。若在布线阶段执行"线号管+分槽走线"的规范,这类问题完全可以避免。
趋势:模块化与预制化
当前电气成套行业正逐步向预制化线束和模块化钣金件过渡。预制线束在工厂内按图纸裁线、压端子、套线号,现场只需插接,可将布线效率提升30%以上。钣金件则采用模块化设计,动力柜的侧板、门板、安装板可通用互换,减少非标加工带来的精度波动。
对于配电箱、动力柜、照明箱的制造方而言,把钣金公差和布线规范纳入出厂检验的必检项,比事后返工更划算。毕竟,电气成套设备的可靠性,从来都是细节堆出来的。