配电箱钣金加工工艺与内部布线规范的技术要点解析
在电气成套设备的现场安装与运维中,配电箱箱体变形、门板下沉、内部导线交叉凌乱是高频反馈问题。不少故障并非出在元器件本身,而是钣金加工精度与布线工艺埋下的隐患。一套合格的配电箱,从板材下料到成品出厂,每个环节都直接影响后续动力柜、照明箱的装配效率与长期运行可靠性。
钣金加工:精度决定装配质量
箱体加工的第一道关口在下料与折弯。数控转塔冲或激光切割的切口毛刺若超过0.1mm,后续折弯就容易产生应力集中,导致门框对角线偏差超标。行业里常见的做法是折弯后增加去应力校平工序,将箱体对角线误差控制在1.5mm以内,门板与框架的间隙才能稳定在2mm左右,铰链受力均匀,避免使用半年后出现门板下垂。
焊接与表面处理同样不能马虎。薄板焊接热输入过大会引起波浪变形,经验丰富的班组会采用分段对称焊并配合夹具固定。喷塑前磷化处理不到位,涂层附着力下降,潮湿环境下箱体锈蚀从边角开始蔓延,这在户外照明箱项目中尤为常见。
内部布线规范:安全与可维护性的平衡
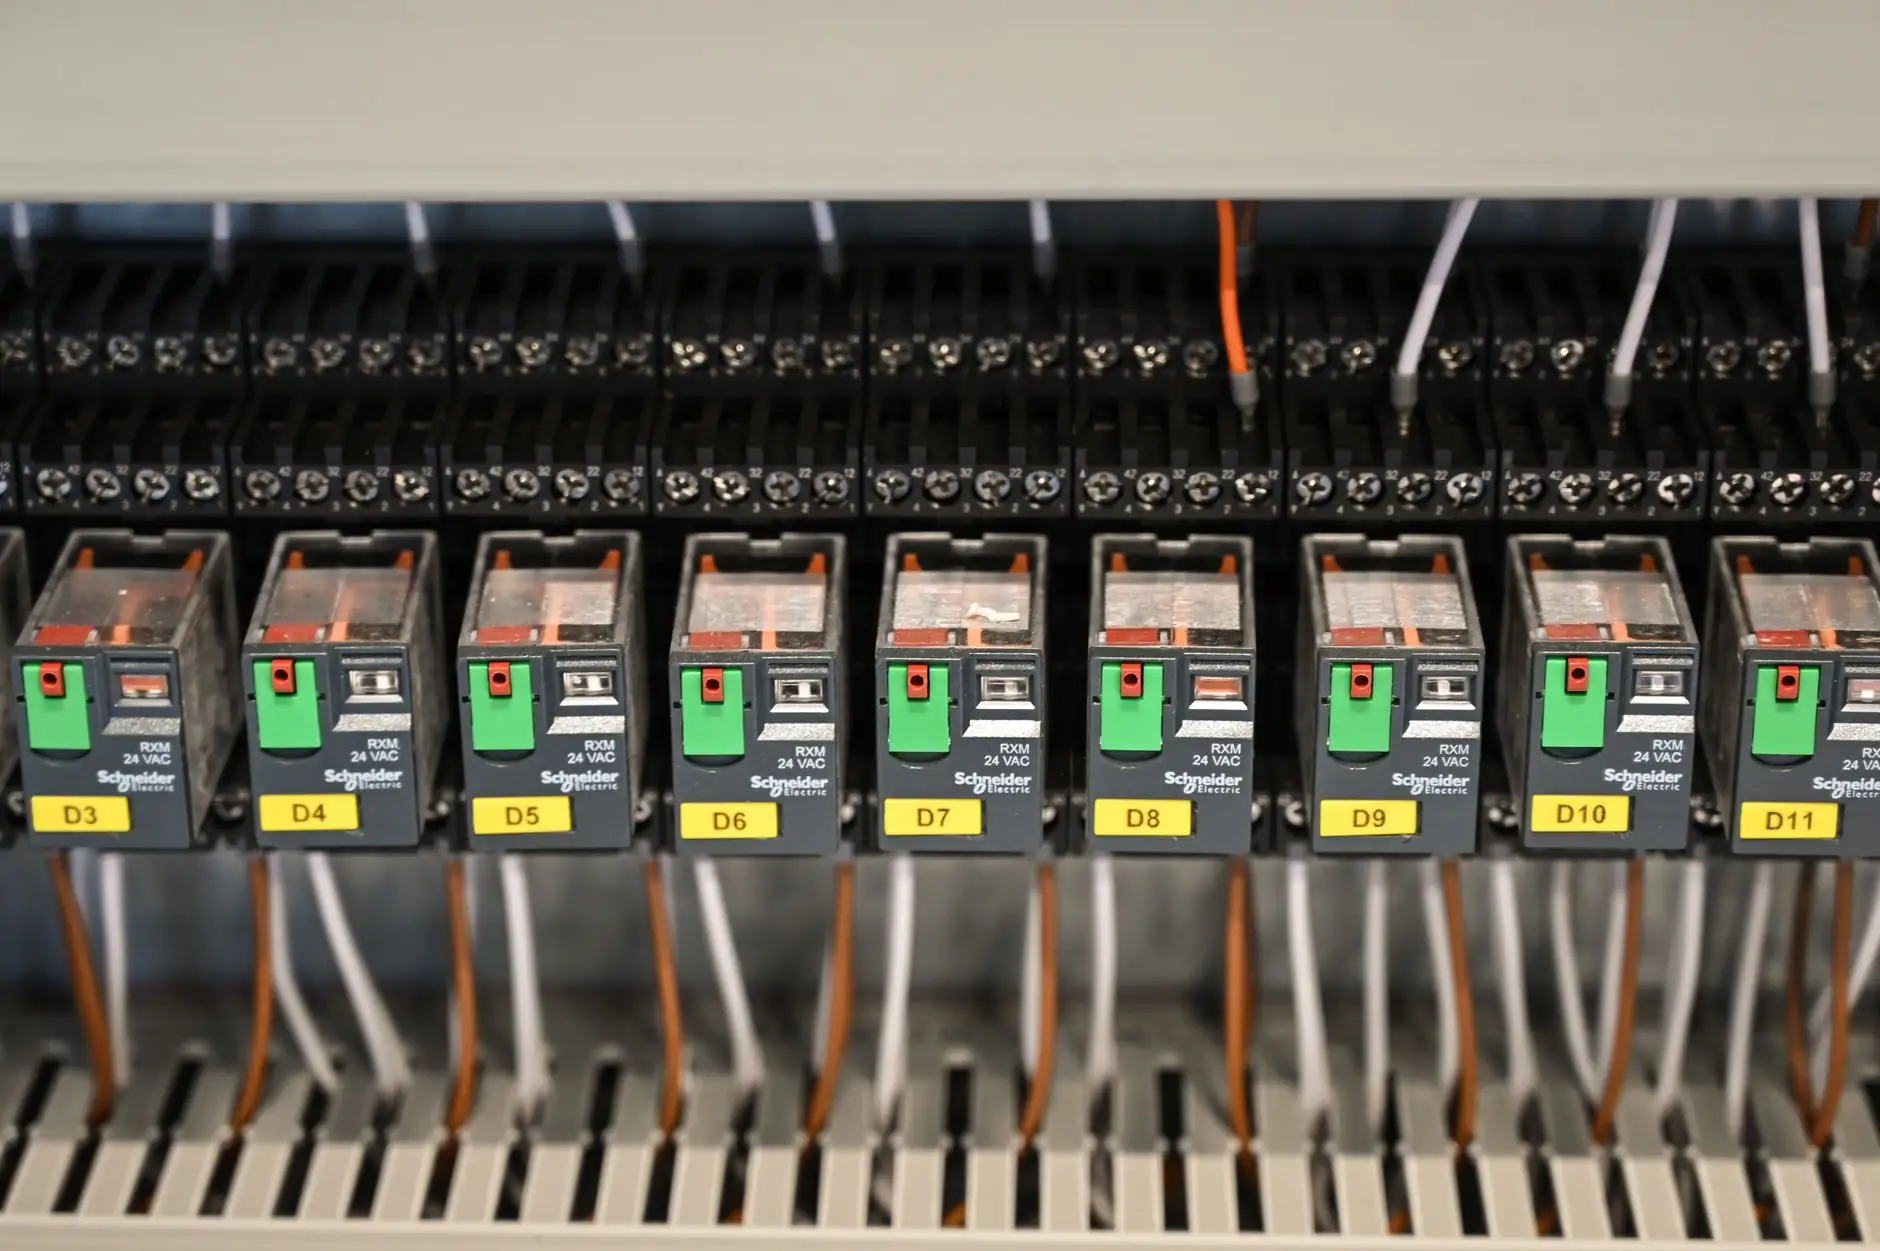
布线环节的问题往往在验收时看不出,运行一段时间才暴露。导线在箱内应遵循横平竖直、分层走线的原则:主回路走下部或后侧,控制回路走上部或前侧,强弱电分开敷设并保持至少50mm间距。线槽内导线填充率不宜超过60%,否则散热不良,绝缘层加速老化。
- 相序与标识:黄绿红三色区分相线,N线用淡蓝,PE线用黄绿双色,端子排标注与图纸一一对应;
- 弯曲半径:导线转弯半径不小于线径的4倍,避免绝缘层内部损伤;
- 余量控制:接线余量留足但不过长,一般以能完成两次重新接线为宜。
动力柜内大电流回路的螺栓连接需按规定力矩紧固,并做防松标记,这一点在成套行业里常被简化处理,却是接触电阻升高、发热烧蚀的根源之一。
工艺对比与落地建议
对比传统手工折弯与数控加工:前者单件成本低,但批次一致性差,适合小批量非标箱体;后者首件调试成本高,批量越大优势越明显,尺寸重复精度可达±0.1mm。布线方面,预制线束方案能缩短装配工时约30%,但前期设计投入大,更适合标准化程度高的照明箱产品线。
给同行的建议是:把钣金公差和布线工艺写入成套作业指导书,而非依赖老师傅经验;关键工序设置检验点,尤其是折弯后对角线测量与布线后的绝缘电阻测试。工艺文件沉淀下来,配电箱、动力柜的返修率才能真正降下去。