配电箱动力柜照明箱电气成套设备的钣金加工与布线规范解析
在电气成套设备的实际交付中,柜体外观变形、门板缝隙不均、线束走向凌乱是最常见的三类投诉。这些问题很少源于电气设计本身,更多出在钣金加工公差与布线工艺的衔接环节。一套合格的配电箱或动力柜,钣金是骨架,布线是血脉,两者任一失守,整柜的防护等级与运维体验都会打折。
钣金加工:从下料到成型的精度控制
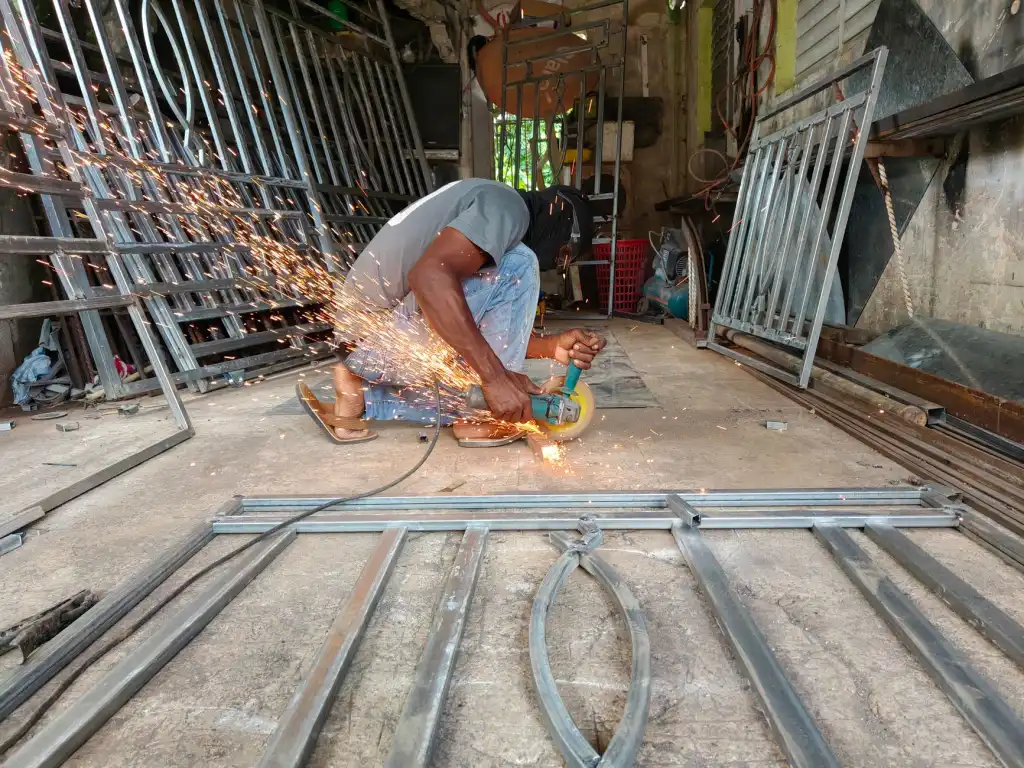
柜体钣金的精度起点在数控下料。以1.5mm冷轧板为例,激光切割的轮廓公差通常控制在±0.1mm以内,但折弯环节才是误差放大的重灾区。折弯扣除量若按经验值统一取值,而不区分板厚与折弯半径,累积到多道折边后,门框对角线偏差可能超过2mm,直接导致照明箱门板闭合不严。
焊接与表面处理同样关键。柜体骨架多采用点焊加段焊组合,焊点间距建议控制在80~120mm,过密易造成热变形,过疏则影响接地连续性。喷塑前磷化处理不到位,涂层附着力下降,在潮湿配电间内两三年就可能起泡锈蚀。
布线规范:载流量与走线路径的匹配
钣金决定空间,布线决定安全。在动力柜内部,主回路铜排与分支电缆的间距需满足电气间隙要求,裸铜排相间净距一般不小于20mm(低压400V系统)。线束走向应遵循“强电走槽、弱电分离”原则,信号线与动力线平行敷设时间距建议≥100mm,交叉时尽量垂直通过,减少电磁干扰。
- 线径选型:按载流量并留10%~15%余量,避免满负荷运行发热
- 端子压接:压接后做拉力抽检,防止虚接发热
- 标识管理:线号管两端对应,便于后期检修
接地保护是常被忽视的细节。门板与柜体之间必须用黄绿双色软线跨接,截面积不小于2.5mm²,确保电气成套设备的接地连续性符合规范。
工艺协同与落地建议
钣金与布线并非孤立工序。柜内安装板的开孔位置若与线槽走向脱节,现场只能二次开孔,既破坏涂层又引入金属屑隐患。建议在深化设计阶段用三维软件做干涉检查,把元器件布局、线槽路径与钣金开孔一次性对齐。
对采购方而言,验收时不妨重点看三处:门板缝隙是否均匀、线束固定是否牢固、接地跨接是否到位。这三点能快速反映一家配电箱厂家的工艺底子。渝中区音迪娱网络技术在日常技术交流中持续整理此类工艺要点,供行业参考。