配电箱钣金加工工艺与规范布线对用电安全的影响解析
在建筑电气安装工程中,配电箱和动力柜往往被视为"标准件",采购到位、接线通电即可。但实际运维数据表明,因箱体钣金加工精度不足或布线不规范引发的接触不良、温升超标、短路电弧等故障,占低压配电系统故障总量的三成以上。作为电气成套环节的基础载体,箱柜的加工工艺与内部布线质量,直接决定了整套系统的安全裕度。
钣金加工精度如何影响电气间隙与防护等级
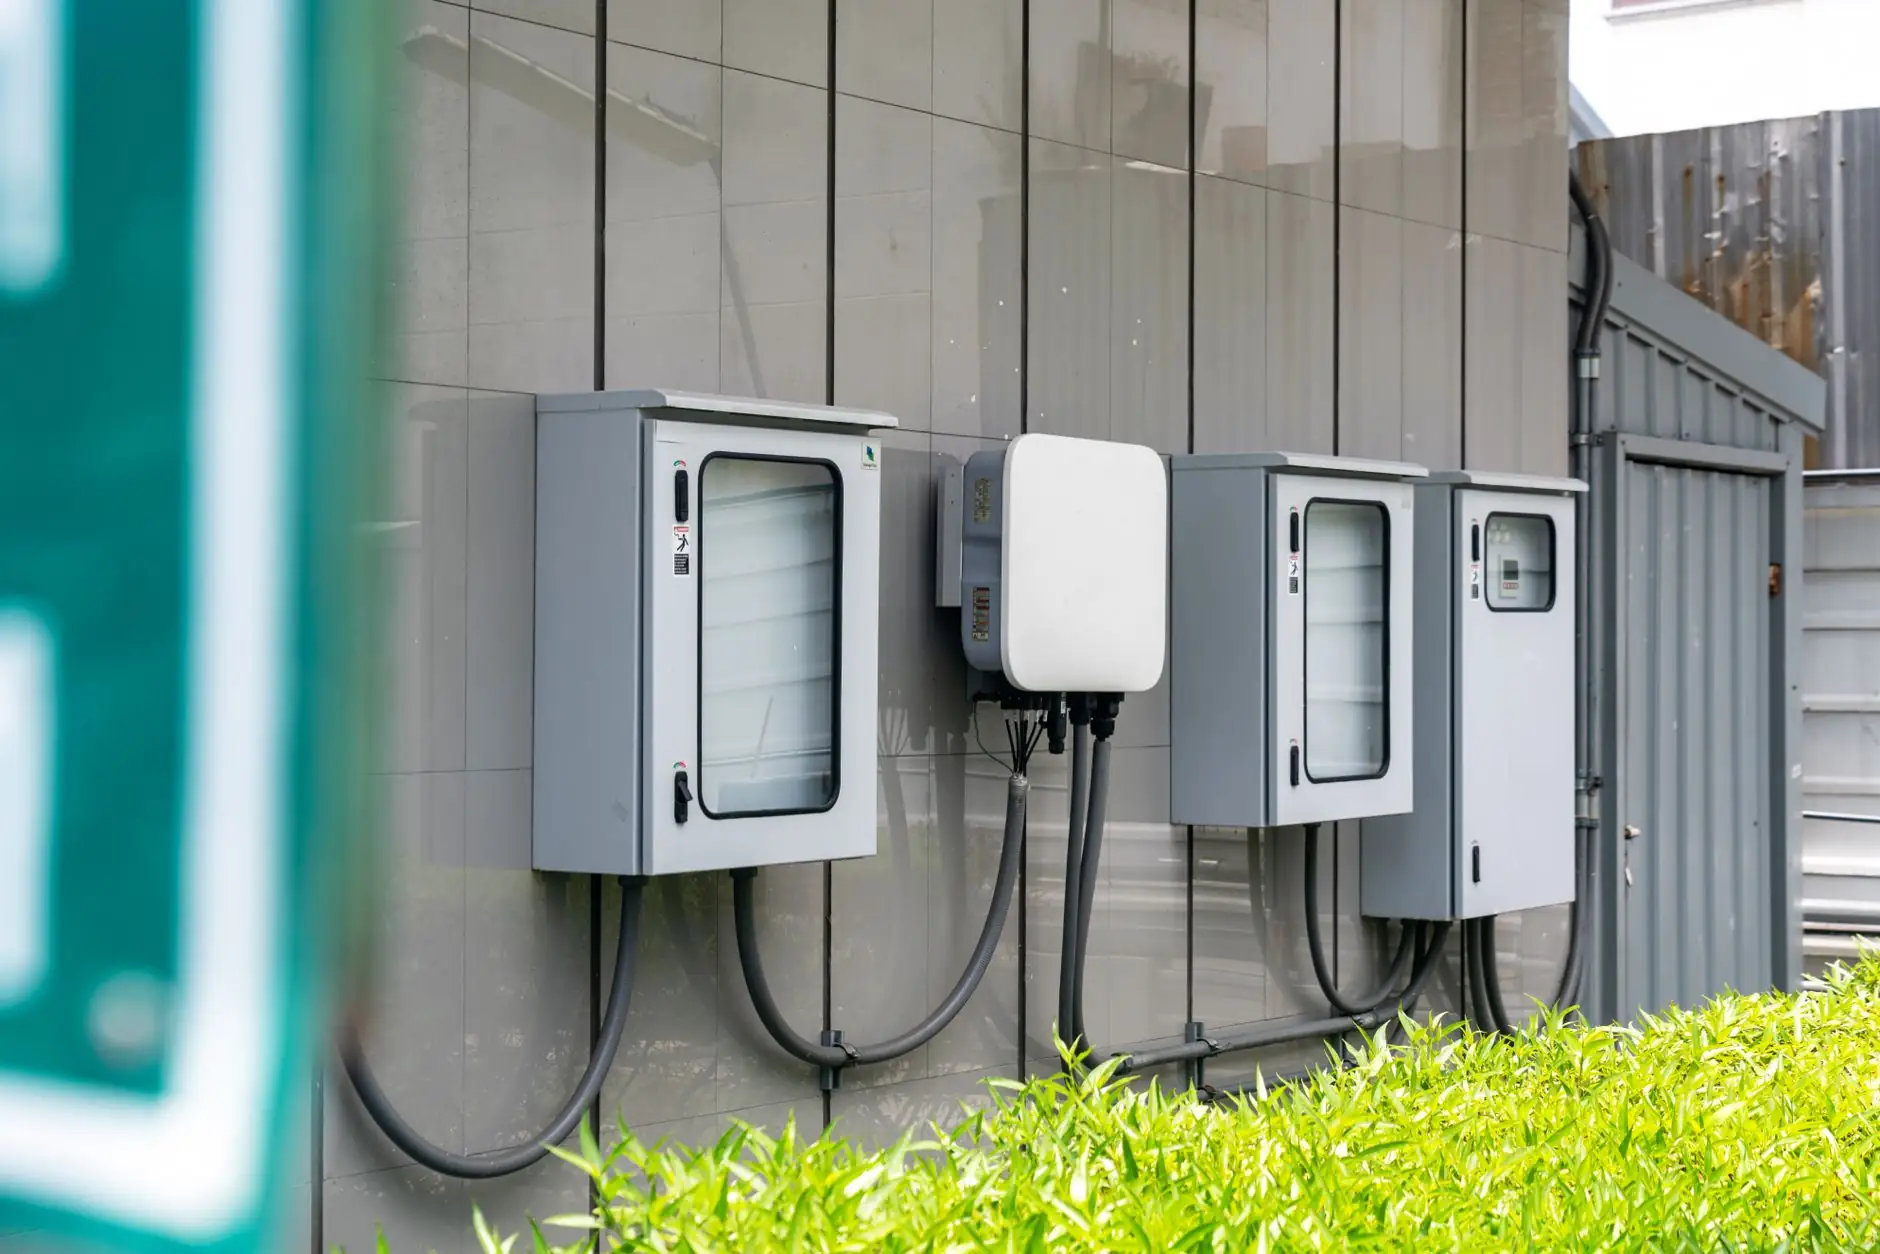
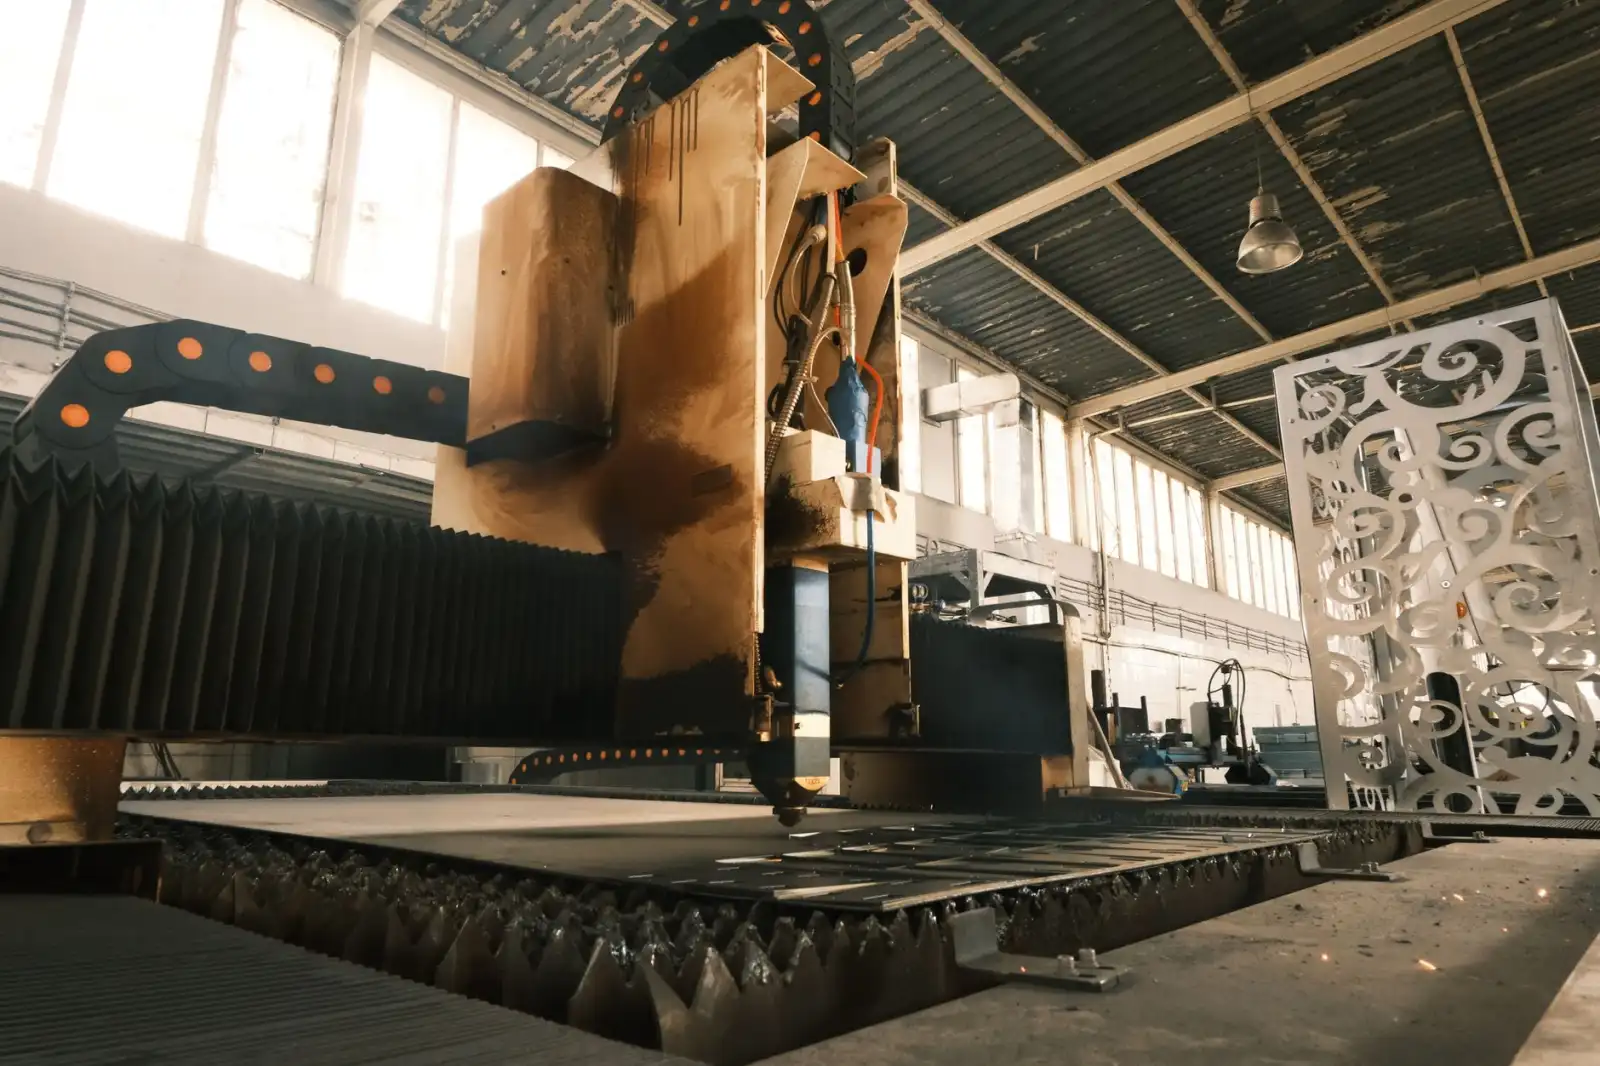
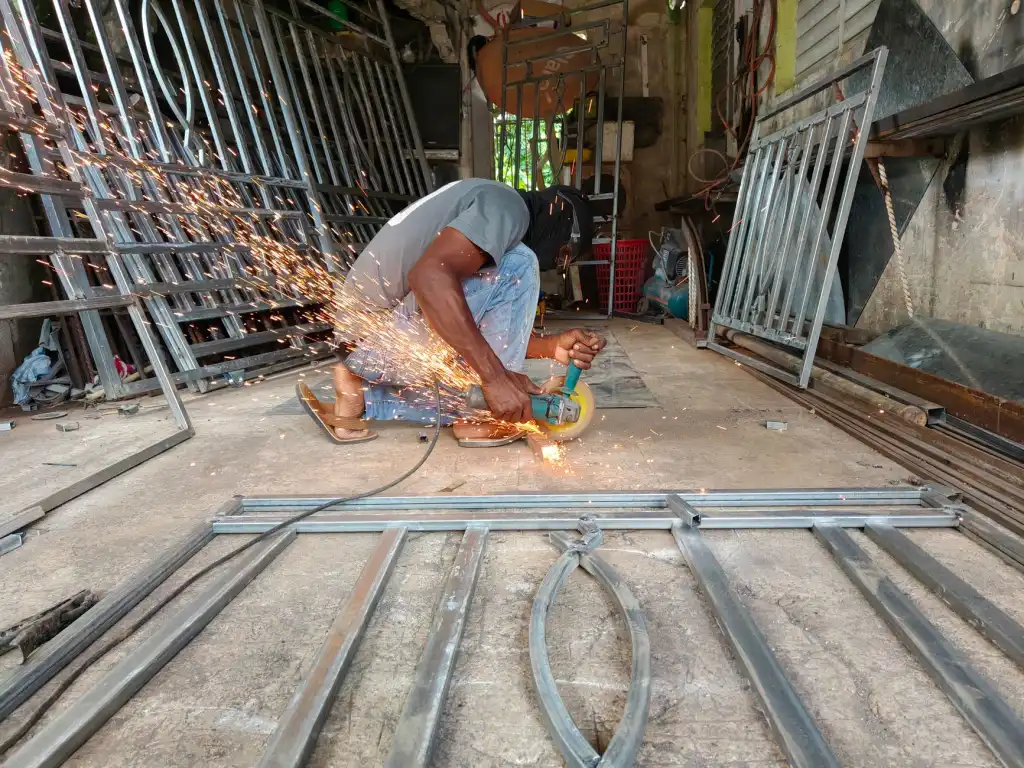
配电箱的钣金加工并非简单的折弯焊接。柜体门板与框架的配合间隙、进出线孔的毛刺处理、母排安装孔的定位公差,都会实质性地影响电气间隙与爬电距离。以常见的照明箱为例,若箱体折弯角度偏差超过1.5°,门板闭合后与内部带电部件的距离可能被压缩至标准要求以下,在潮湿环境中极易引发电弧爬电。
更隐蔽的问题出在接地连续性上。部分加工厂为压缩成本,采用薄板点焊替代满焊,箱体各金属部件之间的搭接电阻难以稳定控制在0.1Ω以内。当故障电流需要经箱体泄放时,高阻搭接点会形成局部过热,这正是许多配电箱烧蚀事故的起点。
规范布线:从"能通电"到"可维护"的分水岭
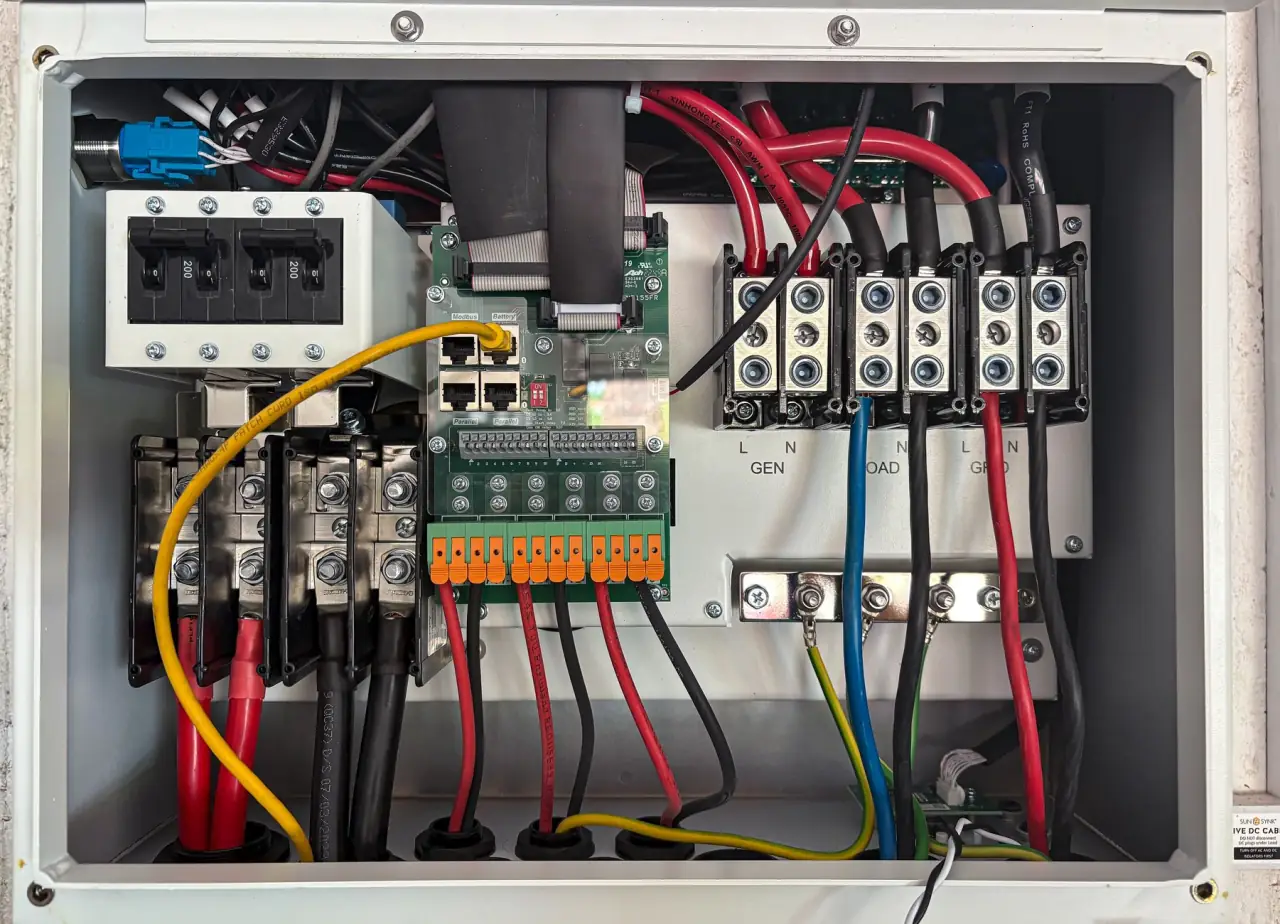
电气成套行业有个老说法:布线看三处——拐角、端子、绑扎。动力柜内主回路与控制回路的空间分隔是否彻底、线束转弯半径是否满足电缆最小弯曲要求、端子压接后的拉脱力是否达标,这些细节决定了柜体在十年生命周期内的可靠性。
实践中常见的布线缺陷包括:
- 相序色标混乱:黄绿红三色在进出线端不统一,给后续检修埋下误操作隐患;
- 线束绑扎过紧:尼龙扎带勒伤绝缘层,在振动环境下演变为对地短路;
- 接地排形同虚设:多股线未压接铜鼻子直接搪锡接入,接触电阻随氧化逐年上升。
规范的做法是依据GB/T 7251系列标准,对主回路母排做热缩套管全包覆,控制线走独立线槽并与动力线保持至少100mm间距,所有保护接地导体单独汇流至接地铜排,端子紧固后做力矩标记。
工艺与布线的协同:几个可执行的实践建议
对成套厂而言,钣金与布线不应是两道割裂的工序。设计阶段就应把线槽走向、元件布局与箱体开孔位置统一放样,避免现场二次开孔破坏防护涂层。进货检验时,建议对配电箱箱体增加三项抽检:门板开合灵活度、接地搭接电阻、进出线孔护线圈完整性。
运维侧则可在年度停电检修中增加红外测温环节,重点扫描动力柜母排搭接处与照明箱端子排,温差超过15K即应安排复紧。这类低成本手段,往往比事后更换整套电气成套设备更划算。
从行业趋势看,预制化线束与模块化箱体正在改变传统加工模式,钣金公差与布线工艺的标准化程度将越来越高。把加工精度和布线规范当作安全设计的组成部分而非附属工序,才是配电系统长期稳定运行的根本保障。