电气成套设备布线规范:动力柜内部走线与钣金加工工艺要求
日期:2026-11-02
标签:配电箱,动力柜,照明箱,电气成套
在电气成套行业中,动力柜内部的走线质量与钣金加工精度,直接决定了设备长期运行的稳定性。很多现场故障——端子过热、绝缘老化、门板变形导致防护等级下降——根源往往不在元器件选型,而在布线与工艺细节。本文结合配电箱、动力柜的制造实践,梳理可落地的技术要点。
动力柜内部走线的核心原则
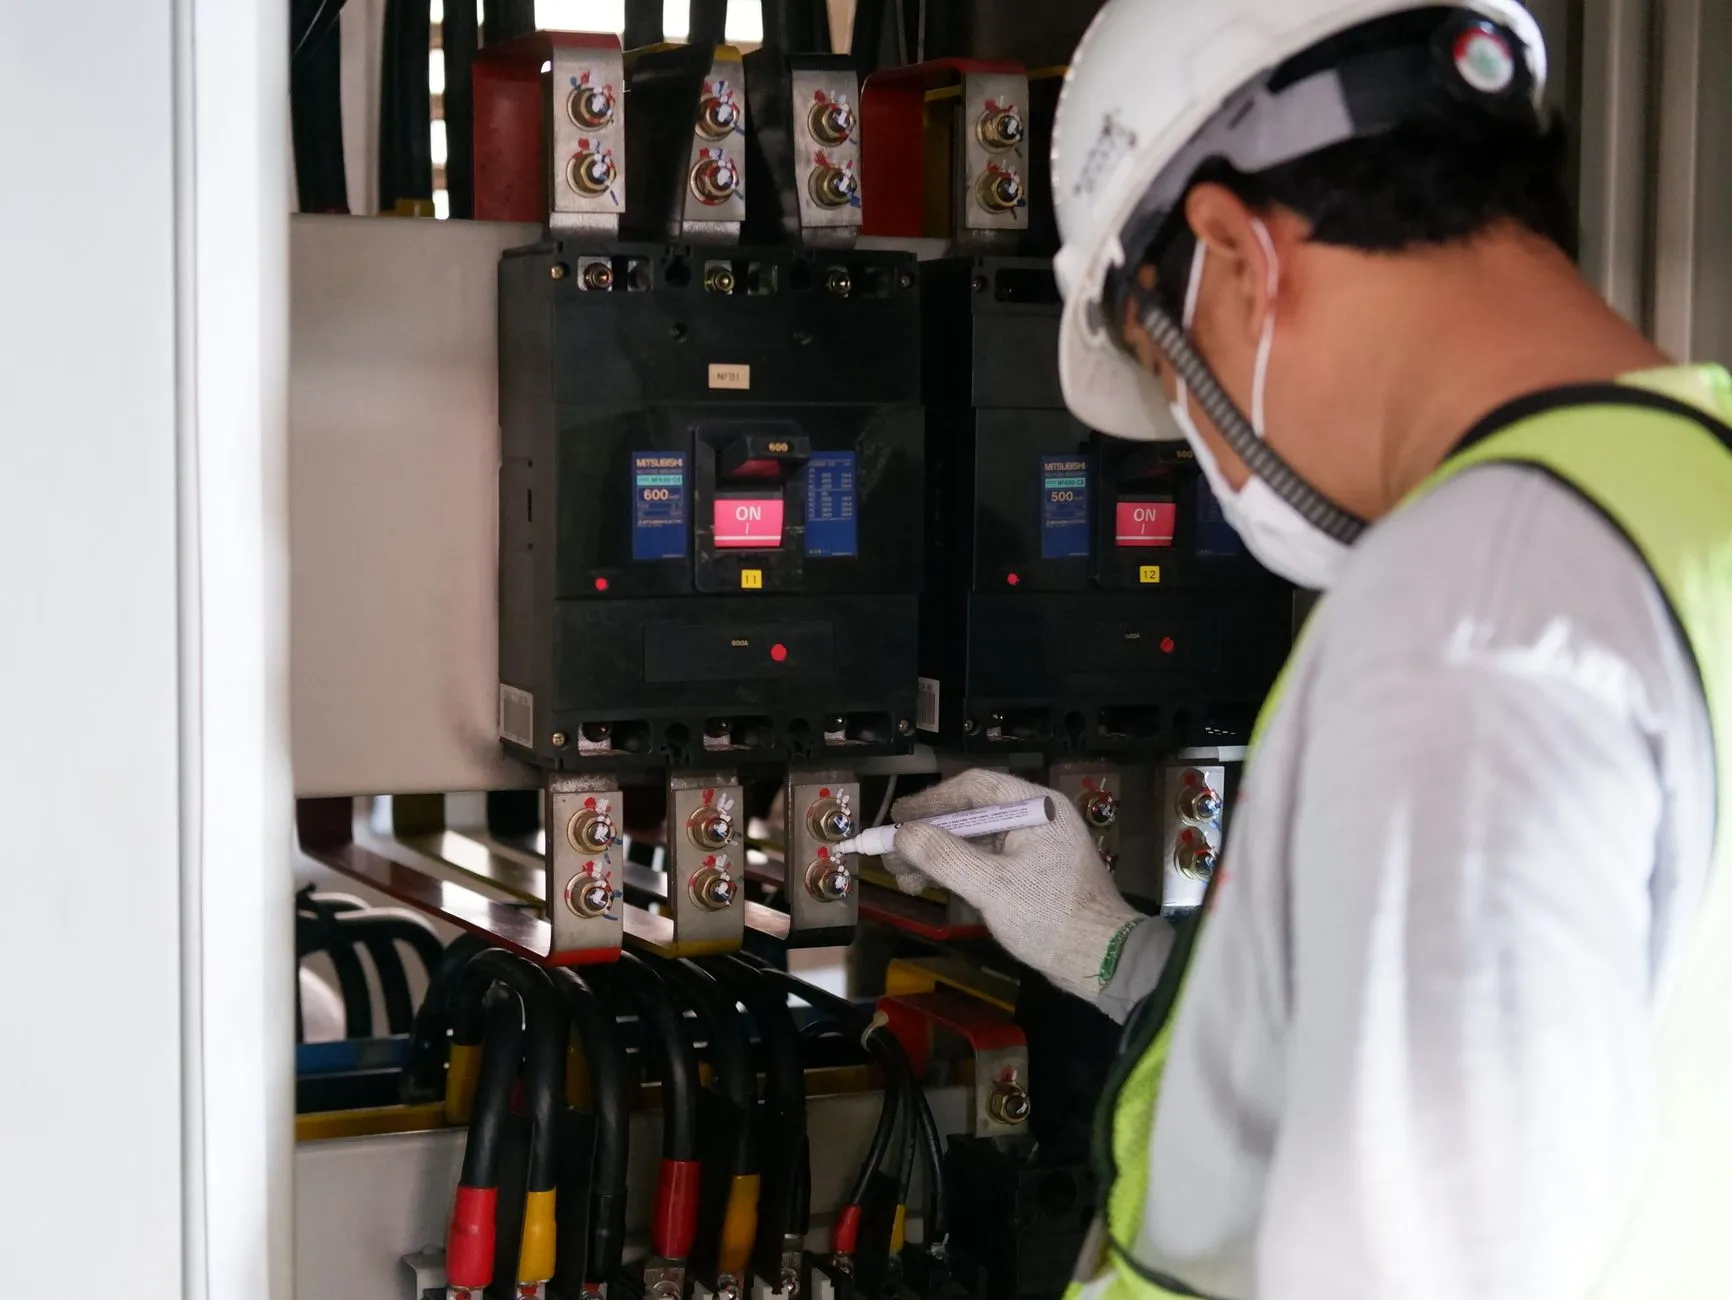
动力柜承载的电流等级通常高于照明箱,走线首先要解决的是载流量与散热的平衡。主回路导线截面积应按额定电流的1.25倍左右选取,并依据GB/T 7251.1对温升限值进行校核。铜排连接处需控制螺栓扭矩,M8螺栓一般按20~25N·m执行,过松会增大接触电阻,过紧则可能压裂绝缘支撑件。
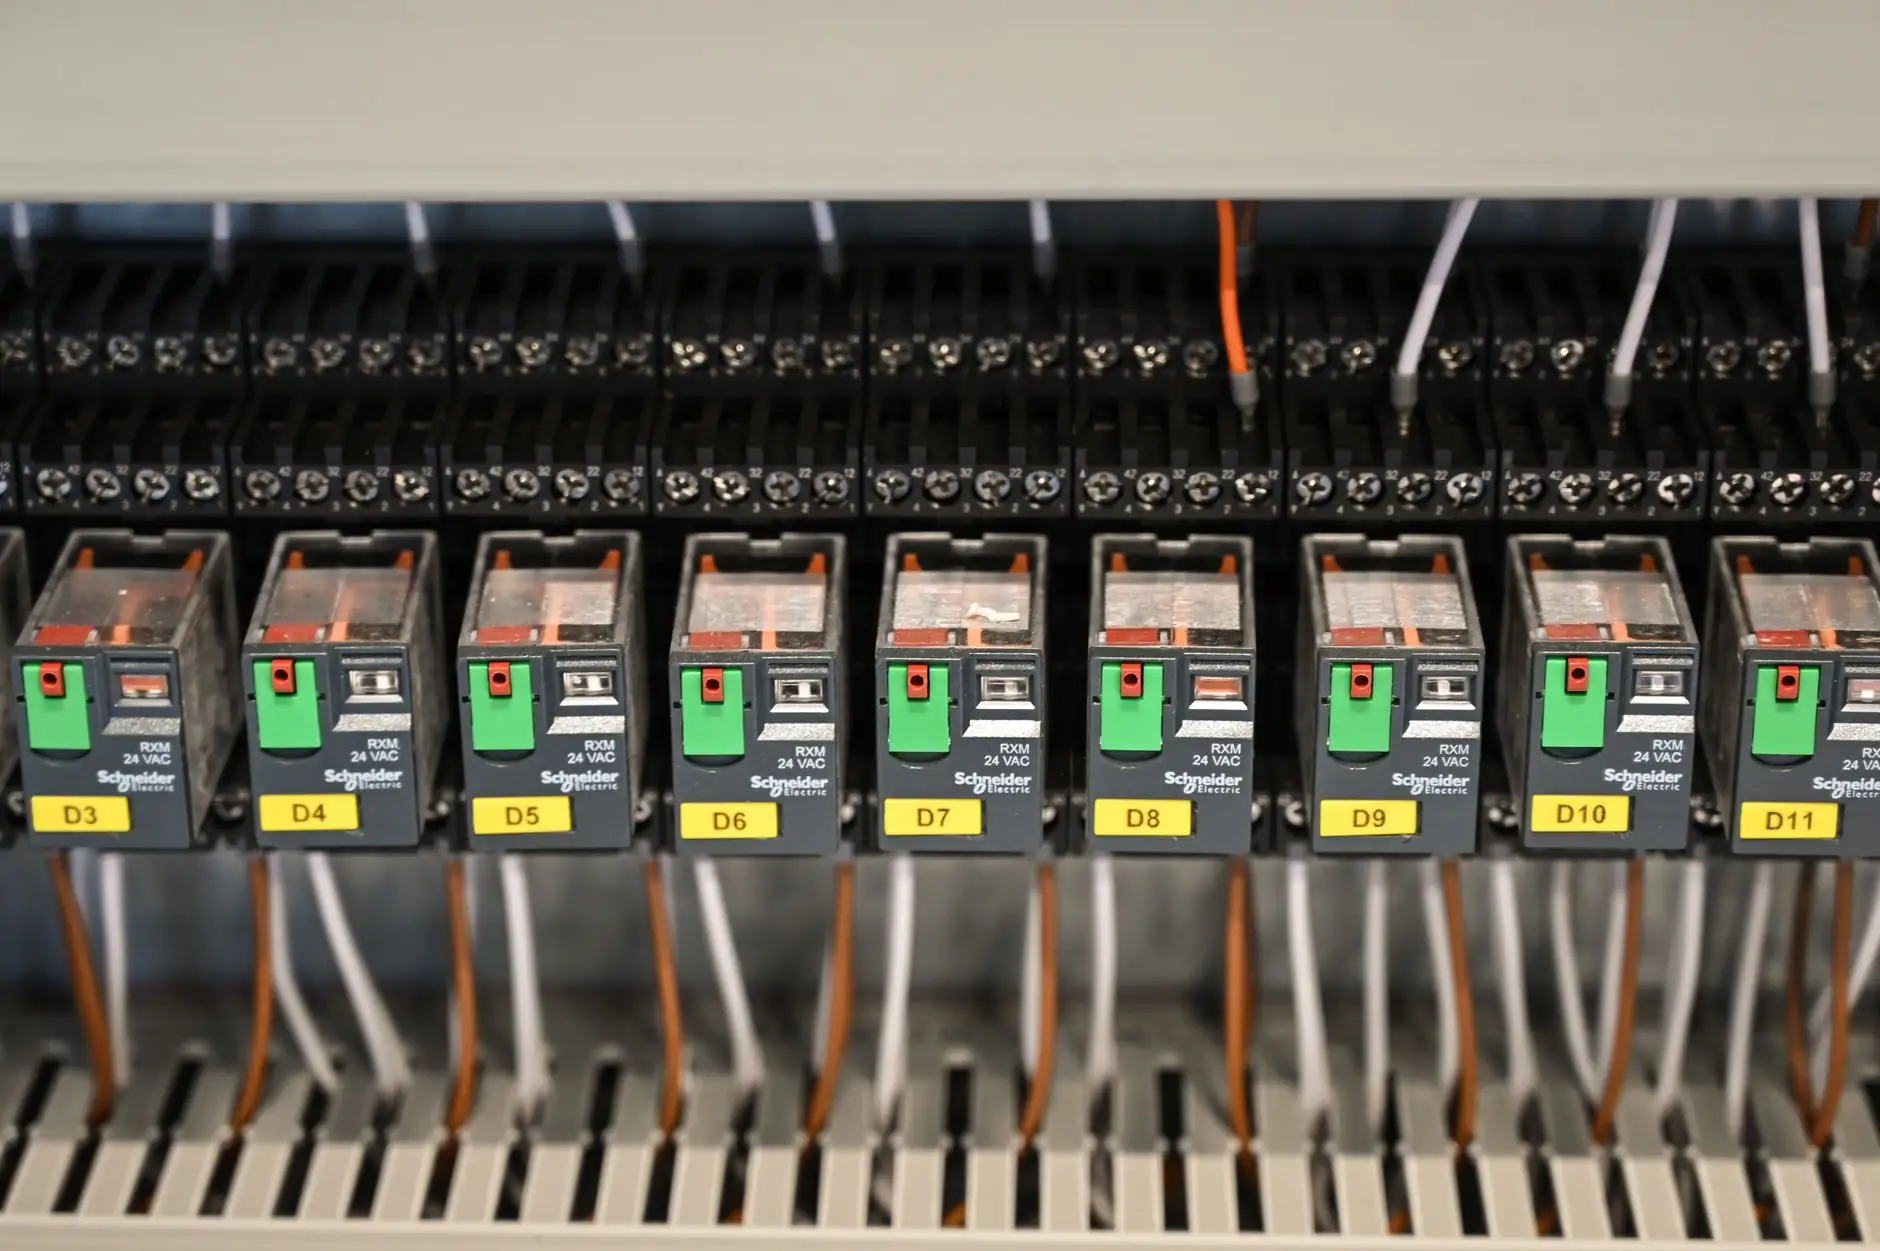
走线布局遵循“强电走一侧、弱电走另一侧”的分区逻辑,动力回路与信号线间距建议不小于100mm,交叉处采用垂直跨越。线束用阻燃扎带或缠绕管固定,弯曲半径不小于线径的6倍,避免绝缘层受剪切应力。
钣金加工与装配的工艺要求
柜体钣金的精度是布线质量的物理基础。门板与框架的间隙通常控制在1.5~2.5mm,平面度误差超过3mm/m时,密封条压缩不均会直接拉低防护等级。常见的工艺控制点包括:
- 下料与折弯:数控折弯的定位精度宜控制在±0.1mm,折弯回弹需通过模具补偿修正;
- 焊接与打磨:焊缝应连续饱满,打磨后不得有凹坑,避免喷塑后出现针孔;
- 安装孔位:元器件安装板孔距公差取±0.5mm,模数化开孔便于后期扩容。
喷塑前处理(除油、磷化)不到位,是柜体早期锈蚀的高发原因,尤其影响户外型照明箱的使用寿命。
布线实施中的注意事项
导线端头必须压接冷压端子,多股线严禁直接搪锡后接入端子排——锡层在持续电流下易蠕变,导致连接松动。每根导线两端应有永久性线号标识,与电气成套图纸一一对应,这是后期运维排查的前提。接地保护导线的截面积、颜色(黄绿双色)及连接连续性,需逐台用接地电阻测试仪验证。
常见问题与排查思路
- 端子温升超标:优先检查压接质量与螺栓扭矩,而非盲目更换元器件;
- 柜内凝露:多因通风路径设计不当,可加装加热器或调整百叶窗位置;
- 门板下垂:铰链安装面平面度不足所致,需从钣金折弯工序追溯。
规范的布线加上稳定的钣金工艺,才能让配电箱与动力柜在寿命周期内保持低故障率。渝中区音迪娱网络技术在产品中心栏目持续分享电气成套的工艺实践,供设计与制造环节参考。