渝中区音迪娱配电箱钣金加工工艺与布线标准解析
从“能通电”到“靠得住”:配电箱加工背后的隐性门槛
在渝中区音迪娱网络技术多年的电气成套项目经验里,我们见过太多“看起来差不多”的配电箱,实际运行半年后却状况百出。客户往往只关注元器件品牌,却忽略了箱体钣金工艺与内部布线这两项决定长期可靠性的根基。今天不聊虚的,直接拆解我们自己在动力柜、照明箱生产中坚持的硬性标准。
钣金加工:精度差0.5mm,装配时就得多花两小时
配电箱的防护等级和安装效率,七成取决于钣金下料与折弯精度。我们车间采用数控冲床配合激光切割,板材厚度公差控制在±0.1mm以内,折弯角度误差不超过±0.5°。为什么这么较真?因为动力柜内安装梁若存在细微偏差,多回路塑壳断路器就无法对齐标准35mm导轨,现场调整不仅费工,更会破坏镀锌层,为后期锈蚀埋下隐患。
针对照明箱这类薄板件,我们额外增加一道去毛刺与钝化处理工序。很多小作坊跳过这步,导致箱体边缘划伤电工手指,且切口处容易在潮湿环境中率先生锈。对于户外型配电箱,则必须采用2.0mm冷轧板喷涂户外粉,盐雾试验时长不低于480小时,这一点在重庆潮湿气候下尤为重要。
布线标准:不是“捆得整齐”就叫工艺
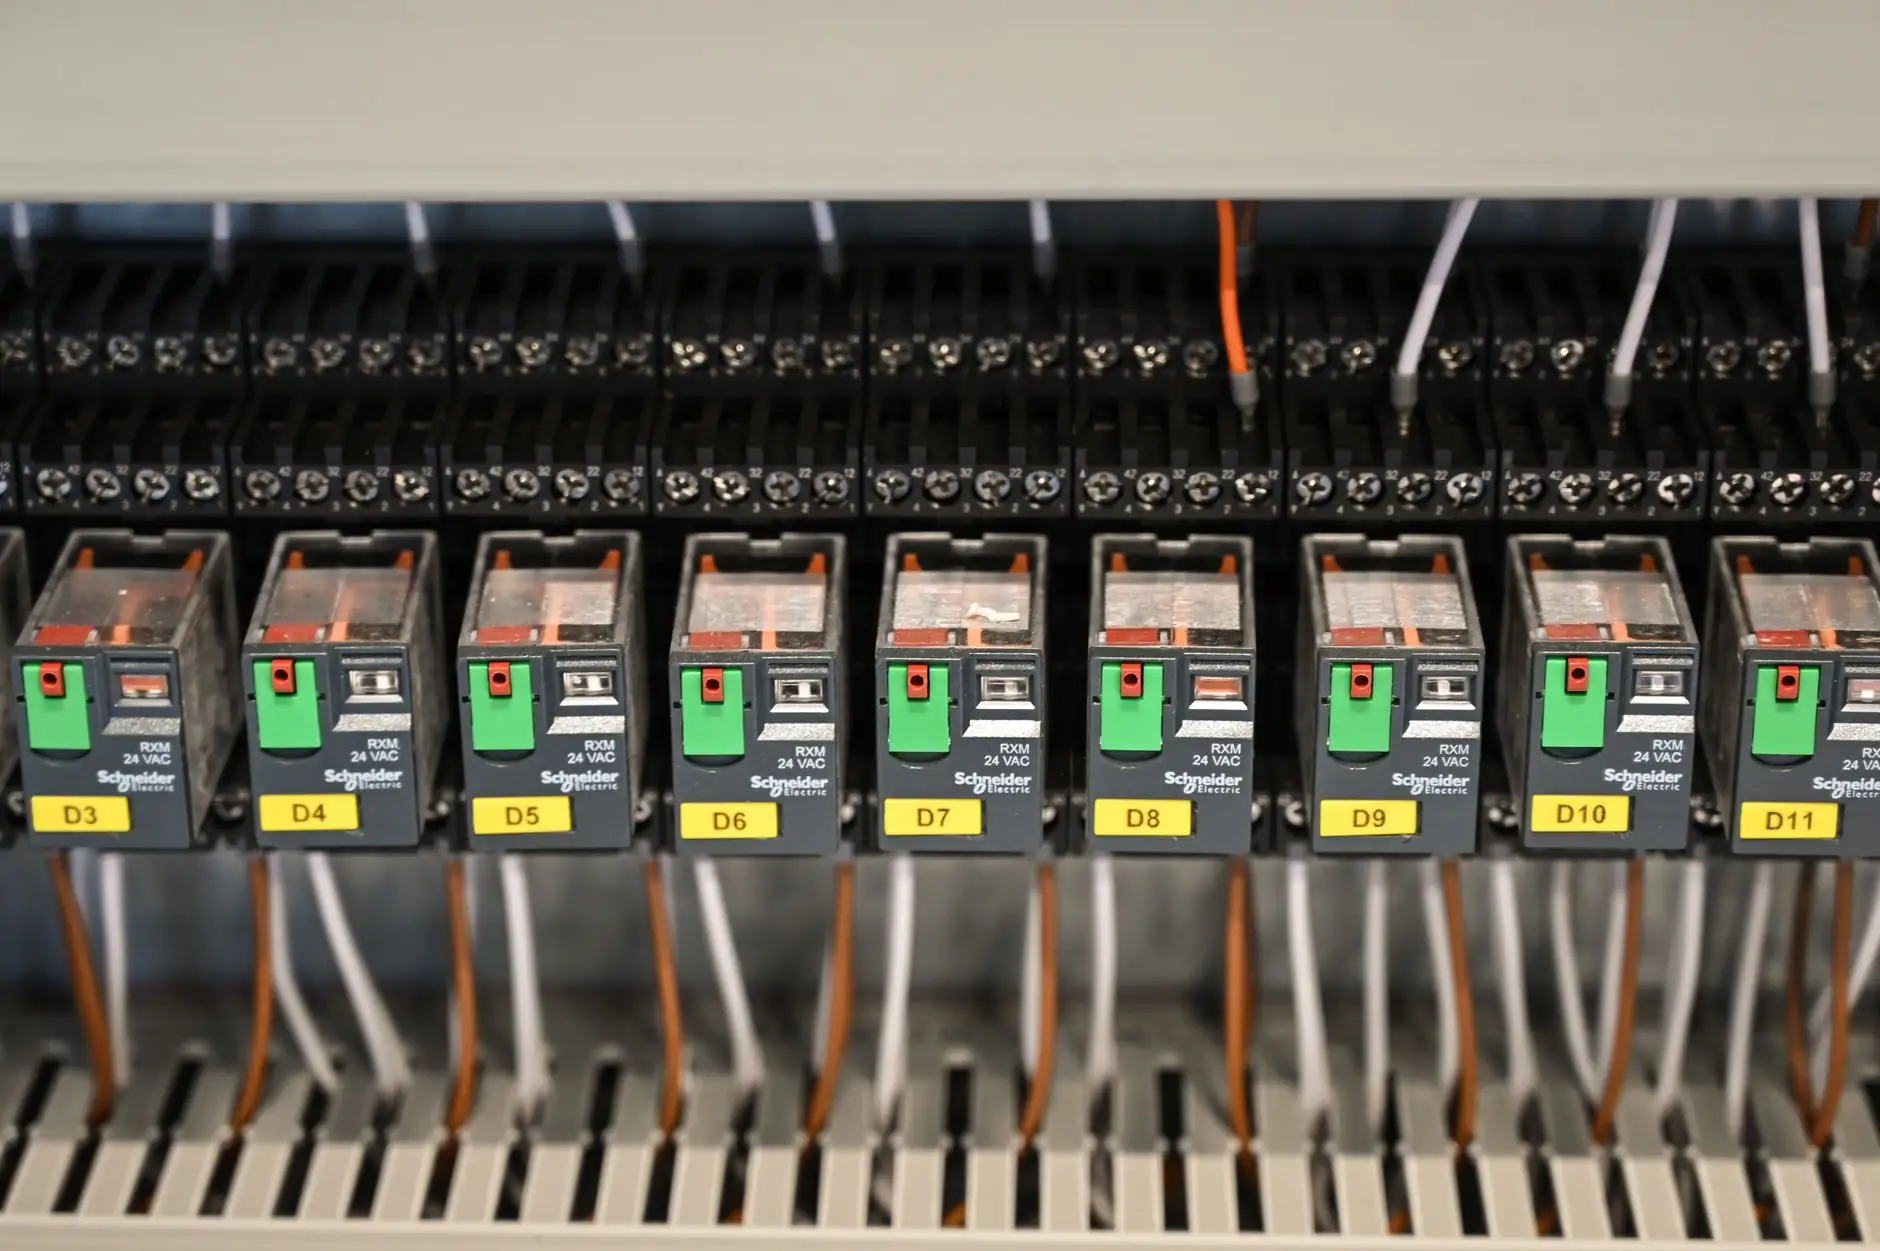
电气成套的布线环节,最考验一个团队的专业素养。我们内部执行的标准比国标GB 7251更细:
- 导线颜色严格区分:A/B/C相黄绿红,N线淡蓝,PE线黄绿双色,绝不允许混用;
- 二次回路导线截面不小于1.5mm²,电流回路则按额定值的1.5倍选型;
- 每个接线端子必须压接冷压端头,且紧固力矩按螺栓规格分级控制,M6螺栓力矩值在8-10N·m之间;
- 强弱电分离走线,间距保持至少50mm,避免变频器谐波干扰PLC控制信号。
这些细节直接决定了配电箱在满载运行时的温升表现。实测数据显示,按此标准布线的动力柜,在额定电流60%负载下,箱内温升比常规做法低8-12℃,元器件寿命自然更长。
实践建议:验收时别只盯通电测试
作为技术方,给到采购或运维的朋友三条可落地的建议。第一,检查箱体门板与框架的接地连续性,用毫欧表测试,阻值应小于0.1Ω,这是很多验收报告里被忽略的点。第二,翻开铭牌查看短路耐受强度参数,动力柜至少应达到10kA/1s,照明箱不低于6kA。第三,要求供应商提供母线排的镀锡层厚度检测报告,镀锡不足会在大电流下加速氧化发热。
渝中区音迪娱网络技术对每一批出厂的配电箱、动力柜、照明箱都留存完整的加工记录与布线照片档案,支持客户随时追溯。我们始终认为,电气成套产品的价值不在于外观光鲜,而在于五年、十年后依然稳定运行在设计的参数区间内。
配电箱钣金与布线,看似是“粗活”,实则每个折弯、每颗螺丝都藏着对安全的敬畏。渝中区音迪娱网络技术愿与更多伙伴在电气成套领域共同打磨这些扎实的细节,让每一次合闸都从容不迫。