渝中区音迪娱动力柜钣金加工与电气布线工艺详解
机房供电的“最后一公里”,为何总在钣金与布线环节掉链子?
在渝中区不少老旧楼宇的配电改造现场,我们经常看到这样的场景:配电箱壳体用1.0mm冷板拼焊,焊点锈蚀发黑;动力柜内部铜排与电缆的弯曲半径不足,发热导致绝缘层龟裂。这些看似“能用”的电气成套设备,往往在投运半年后就开始出现端子松动、异响甚至拉弧。问题的根源,恰恰不在元件品牌,而在最容易被忽视的**钣金加工精度**与**电气布线工艺**。
行业现状:重元件轻结构,导致成套设备寿命断层
目前西南地区不少成套厂仍沿用“外购壳体+手工装配”模式,壳体误差±3mm以上,导致多回路照明箱安装时出现“孔位对不上、门板关不严”的窘况。更棘手的是,部分企业为压缩成本,将动力柜的镀锌板厚度从2.0mm偷减至1.5mm,在短路电动力的冲击下,柜体变形会直接引发连锁故障。业内公认的准则是:**钣金精度决定防护等级,布线规范决定载流能力**,二者缺一不可。
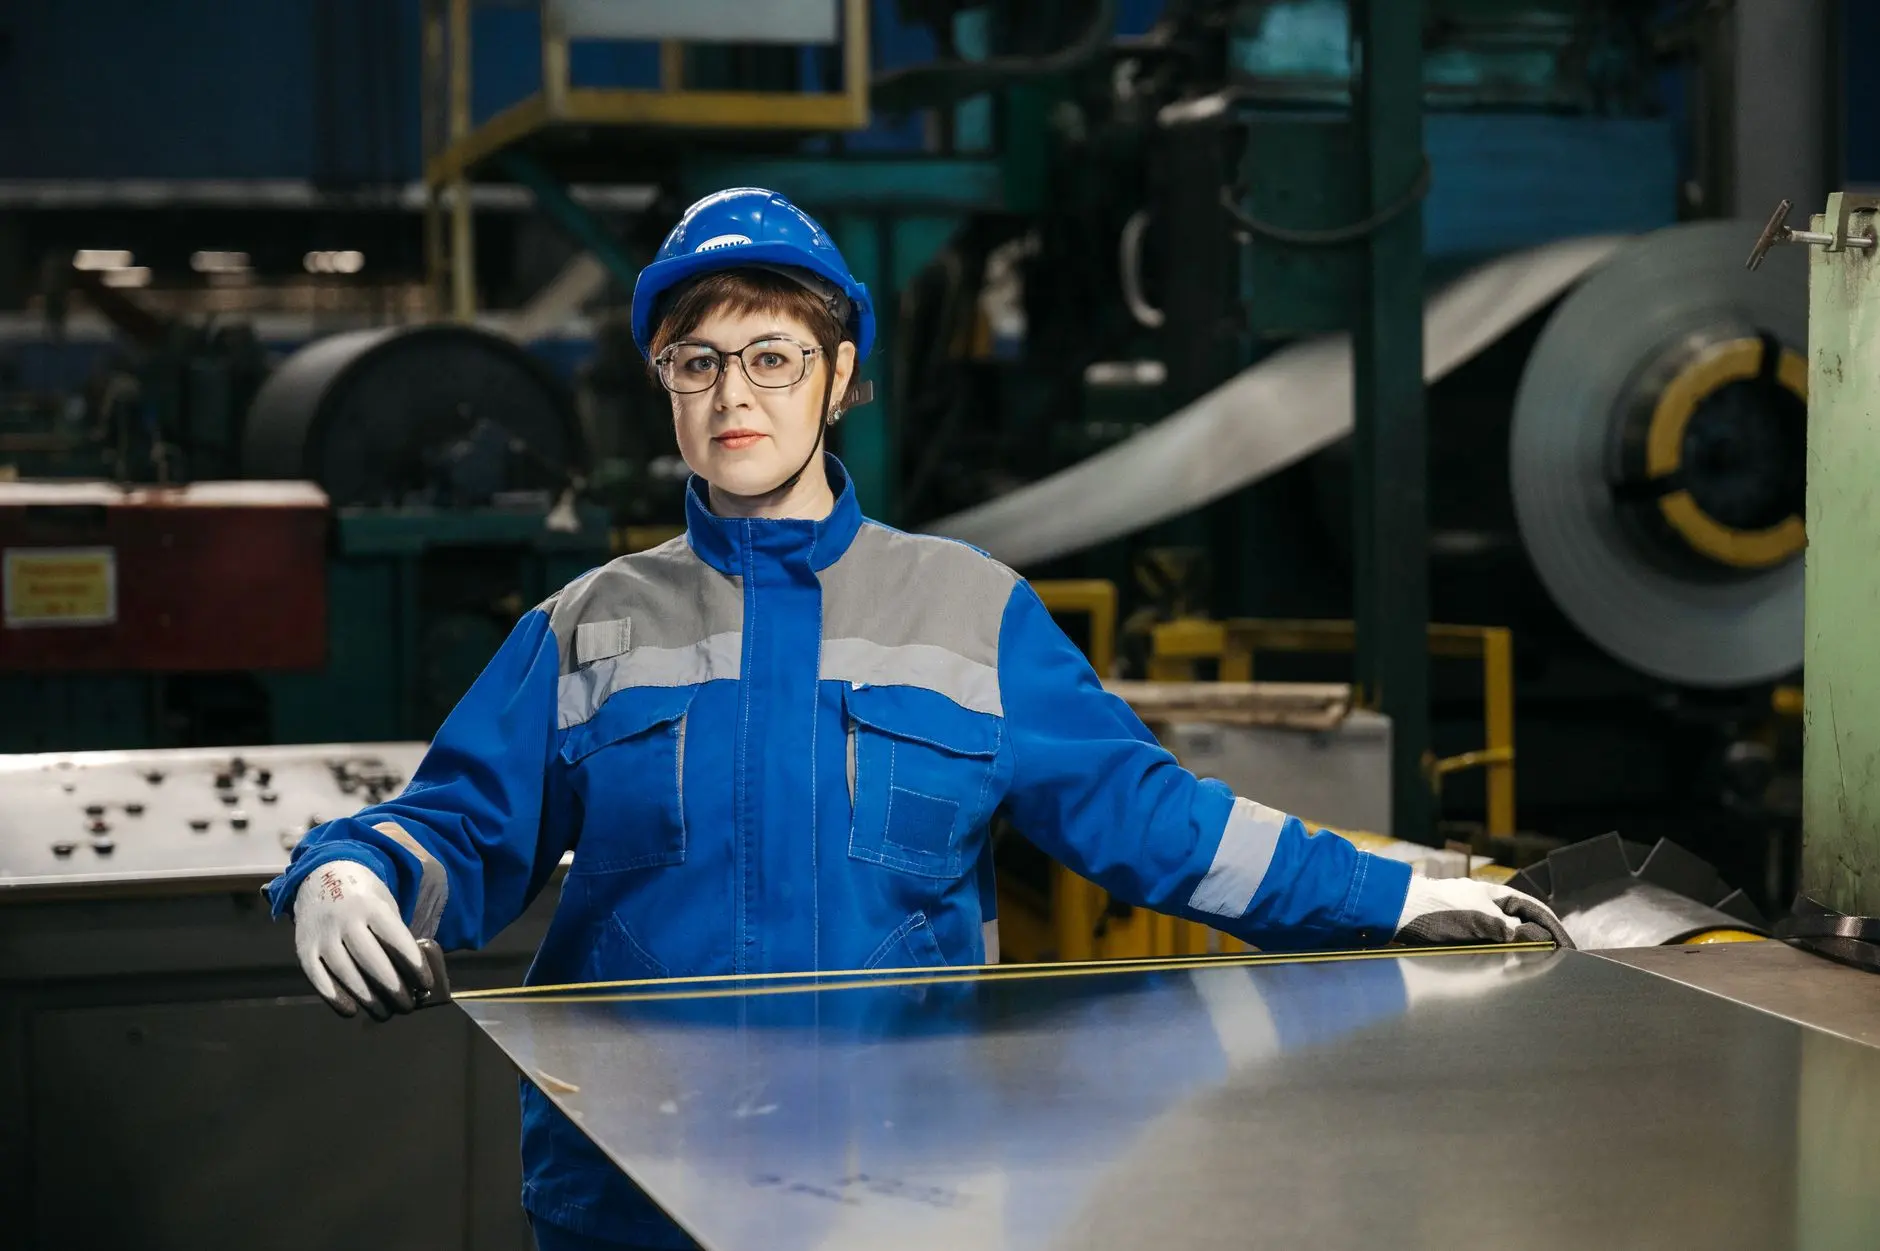
渝中区音迪娱网络技术在生产环节引入数控冲剪折弯联动线,将板材公差控制在±0.5mm以内。针对动力柜这类大电流设备,我们采用2.5mm冷轧板一体折弯成型,并在四角增加加强筋——这并非追求“厚实感”,而是为了确保当短路电流达到30kA时,柜体形变量不超过5mm。而在照明箱这类小箱体上,则改用1.2mm覆铝锌板,利用其自愈性切口边缘,配合无焊点铆接工艺,从源头杜绝锈蚀通道。
电气布线:从“捆扎整齐”到“热力学仿真”的进阶
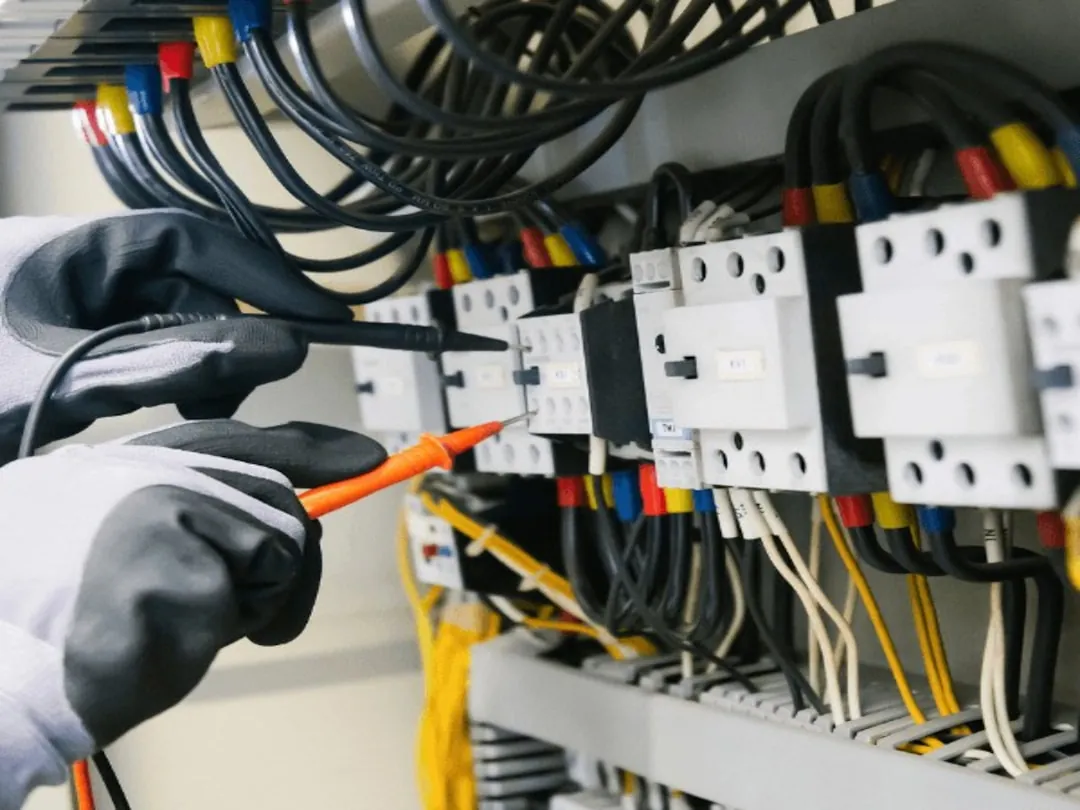
很多老师傅习惯用扎带把二次线勒得笔直,认为“美观即合格”。但实际运行中,**导线与发热元件的间距**才是寿命关键。我们在动力柜布线时,严格遵循“三相平衡、相位色标、强弱电分离”三原则,同时利用热成像仪对样机进行满载温升测试。例如,主回路电缆弯曲半径必须≥6D,且与柜内加热器保持至少80mm的散热通道——这些参数直接写进工艺卡片,而非依赖工人经验。
电气成套的核心在于“系统冗余”。渝中区音迪娱在每台出厂的配电箱内,都预留了15%的备用回路端子排,并采用带防误碰护罩的转接端子。这并非浪费,而是为了应对后期负荷扩容。此外,所有线鼻子压接均使用六方模具冷压,并施加“压接拉力≥导线破断力的60%”的抽检标准,杜绝因压接不良导致的局放发热。
选型指南:按“应用场景”而非“价格梯度”决策
选型时请先回答三个问题:安装环境是否会凝露?负载是否频繁启停?检修是否带电作业?若用于潮湿的地下室,动力柜防护等级必须达到IP54,且门框需配三元乙丙密封条;若用于频繁操作的商业综合体,照明箱则应选用分励脱扣附件,并加装浪涌保护器。这里给出一组参考数据:常规民用配电箱温升应<40K,动力柜温升应<60K,否则必须升级导体截面或加强通风。
- 配电箱(终端):关注分断能力与模数化安装间距
- 动力柜(馈电):关注短时耐受电流与柜间母线连接方式
- 照明箱(控制):关注漏电保护动作时间与回路标识清晰度
应用前景:预制化与数字化正在重塑成套工艺
随着重庆城市更新项目推进,模块化预制舱式动力柜需求明显上升。渝中区音迪娱已将三维布线图直接导入数控剥线机,使线束预制精度提升至±1mm,现场安装时间压缩60%。未来,电气成套设备将不再是“铁皮箱子装元件”,而是集成测温、电弧故障监测的物联网节点。若您正在规划配电改造,不妨带上负载曲线图来我们车间实地考察——看看钣金折弯的R角,再摸摸线束的余量,工艺好坏,手上有数。