动力柜与电气成套设备的钣金加工工艺对运行稳定性的影响
在配电系统中,动力柜与电气成套设备的运行稳定性,往往在图纸阶段就被钣金工艺"锁定"了上限。很多现场故障——比如母排温升异常、断路器误动作、柜体共振——追溯根源,并非元器件选型失误,而是箱体加工精度不足埋下的隐患。
钣金精度如何"传导"为电气故障
以一台标准动力柜为例,柜体框架的对角线偏差若超过2mm,安装梁上的断路器与母排连接面就会产生附加应力。这种应力在负载电流波动时反复作用,接触电阻逐渐增大,温升随之攀升。行业测试数据表明,接触面偏差0.5mm即可导致接触电阻上升15%~20%,长期运行下绝缘件加速老化。
类似问题也出现在配电箱和照明箱的批量生产中。箱体门板与框架的配合间隙若控制不当,防护等级从IP54跌至IP41并不罕见,粉尘和潮气侵入后,端子排爬电距离被破坏,漏电风险成倍增加。
核心工艺环节的控制要点
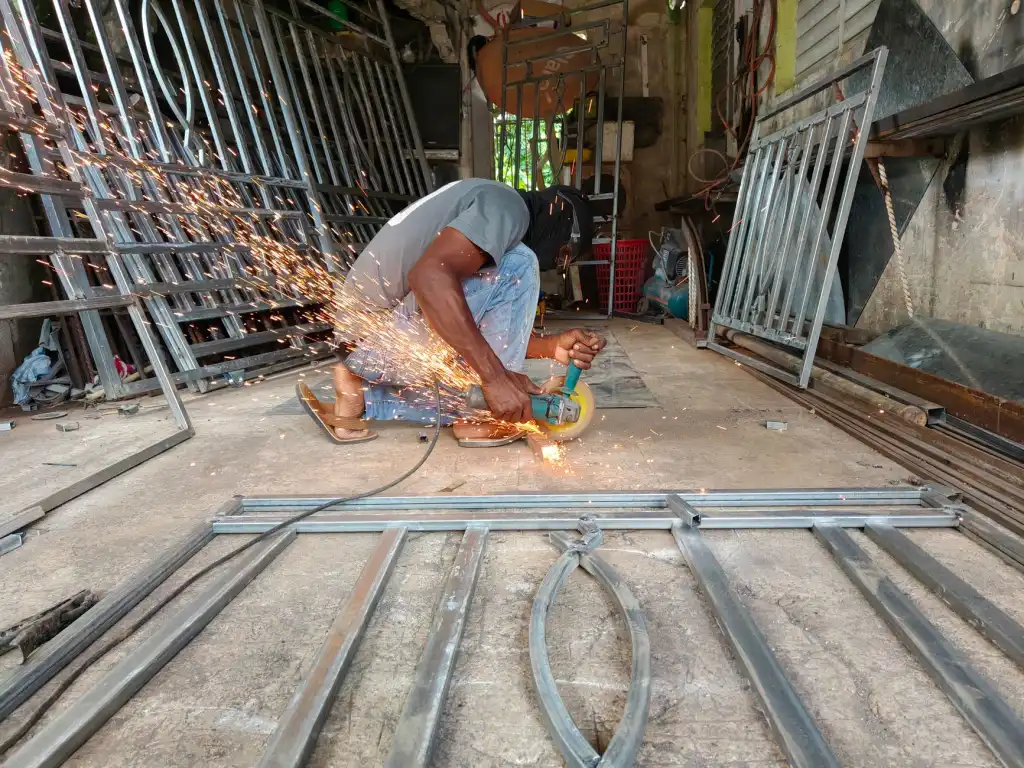
从下料到成品,钣金加工有几个环节直接决定电气成套设备的最终品质:
- 激光切割下料:切口毛刺高度应控制在0.1mm以内,毛刺会成为电场集中点,在高湿环境下引发局部放电。
- 折弯角度补偿:不同批次冷轧钢板回弹量差异可达0.5°~1.2°,需根据材料批次动态调整折弯参数,否则安装孔位偏移。
- 焊接变形控制:框架焊接采用分段对称焊,层间温度不超过150℃,减少热应力导致的柜体扭曲。
- 表面处理:磷化膜厚度2~5g/m²是喷涂附着力的临界区间,低于此值粉末涂层在运输振动中易剥落。
这些参数并非理论值,而是大量现场返修数据倒推出来的经验边界。
从工艺端提升运行稳定性的实践方法
针对已投产的动力柜和配电箱项目,可采取以下可执行的改善措施:先在首件检验中增加"模拟安装"工序,用标准母排和断路器实物验证孔位与间距;再对折弯模具建立磨损台账,每5000次折弯后复检上模R角;最后在喷涂前增加一道导电氧化抽检,确保接地连续性阻抗低于0.1Ω。
对于照明箱这类大批量产品,建议将门板与框架的配合公差从±1.0mm收紧至±0.5mm,虽然单件成本增加约3%,但售后故障率可下降四成以上。
数字化钣金正在改变这一领域的质量逻辑。三维激光切割配合在线视觉检测,使电气成套设备的箱体一致性进入±0.15mm区间;折弯机搭载角度传感器后,回弹补偿从人工试折转向实时闭环。对于渝中区音迪娱网络技术服务的客户而言,这意味着在同等元器件配置下,柜体工艺升级就能带来可观的稳定性冗余。
把钣金精度当作电气性能的一部分来管理,是成套设备从"能用"走向"耐用"的关键分水岭。