配电箱钣金加工精度对电气成套设备运行稳定性的影响分析
在电气成套行业里,很多故障的根源其实在柜体加工阶段就埋下了。以配电箱、动力柜、照明箱为代表的成套设备,其钣金件精度直接决定了元器件安装基准、母排间隙和防护等级能否达到设计值。行业里有个粗略的统计:成套设备现场调试阶段约三成的接触不良、爬电距离不足问题,追溯回去都与箱体钣金的尺寸偏差或形位公差超标有关。
精度偏差如何在成套设备中"放大"
钣金加工的核心精度指标包括外形尺寸公差、孔位偏差、平面度与折弯角度误差。以标准动力柜为例,安装板孔位偏差若超过±1.5mm,塑壳断路器的进线端与母排就难以对正,安装人员往往强行拧紧螺栓,导致端子受力变形、接触电阻升高。长期运行下,温升叠加,端子氧化加速,隐患就此形成。
折弯角度误差的影响更隐蔽。门板与框架的配合间隙若因折弯回弹控制不当而超差,防护等级从IP30跌到IP20并不夸张——粉尘和潮气进入后,照明箱内部绝缘件表面容易形成导电通道,漏电风险随之上升。
关键工序的精度控制点
从工艺角度看,几个环节需要重点盯住:
- 激光切割下料:割缝补偿与板材热变形控制,孔位精度应稳定在±0.1mm以内;
- 数控折弯:模具选择与回弹补偿,角度公差建议控制在±0.5°;
- 焊接工装:柜体框架焊接后需校形,对角线偏差不超过2mm;
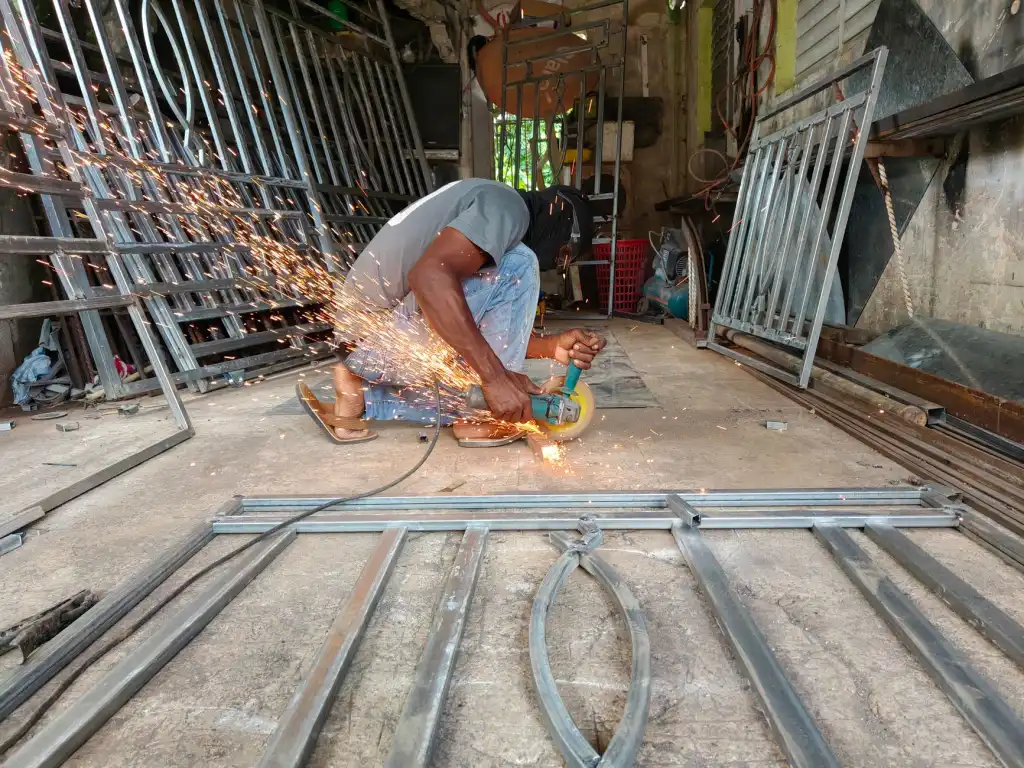
- 表面处理前检验:平面度超差的安装板必须整形,否则喷涂后无法修正。
面向成套装配的工艺优化思路
解决精度问题不能只靠提高单工序标准,更要从"装配导向"倒推加工要求。实践中比较有效的做法是:对配电箱和动力柜建立关键尺寸清单(KCC),把元器件安装孔距、母排穿越孔位置、门锁扣位置列为重点管控项,在首件检验和巡检中强制测量。同时,采用统一基准的工装夹具,减少多次装夹带来的累积误差。
另一个趋势是钣金加工与电气成套设计的协同前移。设计端在出图时即标注折弯内R角、孔位基准和公差等级,加工端据此选择模具与工艺路线,避免"图纸能画、做出来装不上"的尴尬。
可落地的检验与追溯建议
建议成套企业在钣金件入库环节增加形位公差抽检,并保留测量数据与批次绑定。装配过程中若发现孔位干涉,应记录并反馈至加工端,形成闭环。对于批量化的照明箱产品,可引入简易检具快速判定安装孔位,效率远高于三坐标抽检。这些措施成本不高,但对成套设备一次装配合格率的提升相当明显。
钣金精度不是孤立的质量指标,而是电气成套设备运行稳定性的物理基础。把公差控制前移到下料和折弯环节,把检验数据沉淀为工艺改进依据,配电箱、动力柜的现场故障率自然会被压下来。