电气成套设备布线规范详解:照明箱内部接线工艺与安全要点
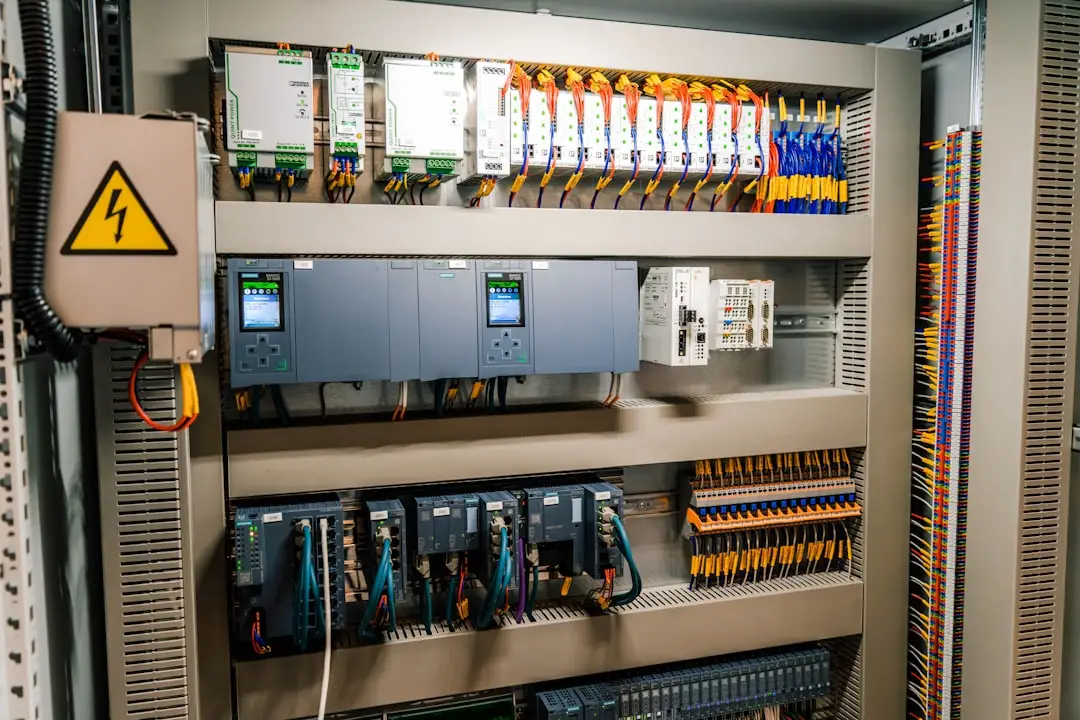
在电气成套领域,照明箱作为末端配电的核心载体,其内部布线工艺直接决定了供电可靠性与运维安全。许多现场故障——从端子发热到绝缘老化——根源往往不在元器件本身,而在于接线环节的细节失控。渝中区音迪娱网络技术在长期服务工业与民用配电项目中发现,一套规范的照明箱接线流程,能将故障率降低40%以上。
布线前的隐蔽工程:容易被忽视的三个细节
照明箱内部空间狭小,布线前的准备工作常被简化。真正影响工艺质量的,是以下环节:
- 线径匹配校验:依据回路额定电流反查载流量表,同时考虑成束敷设的降容系数。例如C16断路器配2.5mm²导线在穿管场景下需降容至0.8倍使用。
- 剥线长度控制:以端子压接深度加2mm为宜,过长会导致裸露铜芯外露,过短则压接不实。建议使用定深剥线钳而非普通电工刀。
- 相序预排:进线总开关与分路断路器之间的跳线走向需提前规划,避免交叉压线。
与动力柜的粗放式布线不同,照明箱内导线密集,任何一根线的走向不合理都会引发连锁压迫。
核心工艺:从剥线到压接的标准化动作
照明箱内部接线的核心在于“先压接后成型”原则。具体操作中,多股软线必须使用冷压端子,禁止直接搪锡后压入端子排——锡层在螺栓压力下会发生蠕变,导致接触电阻逐年上升。单股硬线在弯折时,弯曲半径不应小于线径的3倍,否则绝缘层会产生微观裂纹。
一个值得关注的趋势是,越来越多电气成套项目开始采用预制线束。在配电箱与照明箱的批量生产中,根据图纸预制好带端子的线束,现场只需插接。这种方式将接线一致性从人工经验转移到工装模具上,特别适合标准化程度高的动力柜和控制箱。
接地与标识:安全冗余的最后防线
照明箱的PE排接线必须独立,严禁将中性线接入PE端子。每个回路导线两端均需套入线号管,标识内容应包含回路编号与相序。对于多根同色导线并行的场景,建议采用双色热缩管进行区分,而非仅依赖号码管。
实践中的高频问题与应对
现场反馈中,端子松动引发的虚接占照明箱故障的六成以上。建议在完成全部接线后,使用扭矩螺丝刀按元器件厂家标定值复紧一遍。以施耐德Acti9系列为例,M5端子推荐扭矩为2.0N·m,过大或过小都会影响长期稳定性。
另一个隐蔽问题是导线在箱内的热累积效应。当多根满载导线捆扎在一起时,中部导线的实际工作温度可能比单根敷设高出15-20K。因此,照明箱内导线应自然散开,避免使用扎带过度束紧。
电气成套的质量差异,往往就藏在这些看不见的接线细节里。从配电箱到动力柜,从照明箱到控制柜,规范的布线工艺不是束缚,而是让每一度电安全抵达的底层保障。渝中区音迪娱网络技术持续关注成套设备的工艺演进,与行业同仁共同推动接线标准的落地。